
Tveka inte att kontakta när du behöver oss!
 Hem / Nybörjare / Branschnyheter / 5-axlig CNC-maskin: Den kompletta köpguiden för bearbetning av komplexa delar
5-axlig CNC-maskin: Den kompletta köpguiden för bearbetning av komplexa delar
 2026.09.30
 Branschnyheter
En formbutik i Ningbo tog nyligen i bruk ett flyg- och rymdfäste med konturerade fickor på fem ytor. Deras treaxliga vertikala bearbetningscenter behövde 38 timmars bearbetning, fem separata inställningar och två manuella återfixturer. Samma batch kom från ett femaxligt vertikalt bearbetningscenter på 19 timmar och två inställningar, med en ytfinish på 0,8 µm utan avbrott. Det gapet är exakt varför 5-axliga maskiner dominerar seriösa metallkonversationer.
Det praktiska svaret är dock inte bara "köp en 5-axlig maskin" och sluta. Det är att välja rätt konfiguration - positionell 3 2, full samtidig femaxlig, eller ett svarv-fräscentrum - för de delar du faktiskt skär. Den här guiden förklarar vad varje alternativ gör, vad det verkligen kostar och var återbetalningen visas.
Vad är en 5-axlig CNC-maskin?
En 5-axlig CNC-maskin är ett datorstyrt bearbetningssystem som flyttar ett skärverktyg eller ett arbetsstycke längs fem oberoende interpolerade axlar: de tre linjära axlarna X, Y och Z, plus två rotationsaxlar - typiskt A (rotation kring X), B (rotation kring Y) och C (rotation kring Z). Rotationsaxlarna låter verktyget närma sig nästan vilken yta som helst på arbetsstycket, så flera fixturuppsättningar kollapsar till ett program.
De tre karossstilarna nedan ändrar de delstorlekar du kan hålla, styvheten du kan förvänta dig och priset du kommer att betala:
- Trunnion-bordsmaskiner luta och rotera arbetsstycket på ett inbyggt roterande bord. Kompakt fotavtryck, utmärkt styvhet och det dominerande valet för delar upp till ungefär 800 mm.
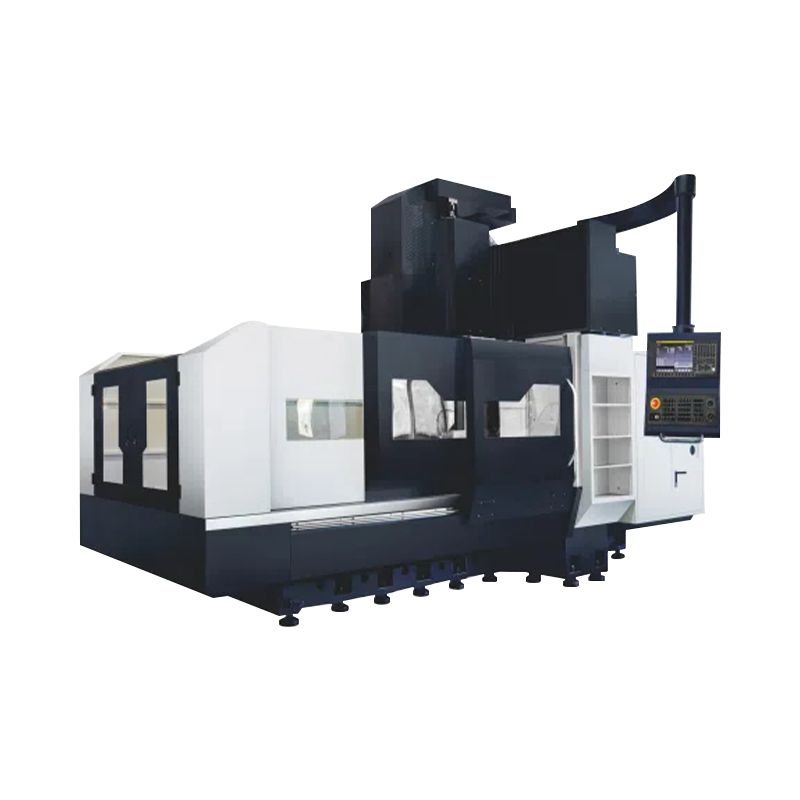
- Vridhuvuden och portalmaskiner håll arbetsstycket stillastående på golvet och luta spindelhuvudet istället. Bäst för långa, tunga eller stora delar som skulle vara osäkra att rotera.
- Svarv-fräscentra kombinera svarvning med fräsning med levande verktyg, driven borrning och en Y- eller B-axel. De erbjuder den snabbaste vägen till fleraxlig kapacitet för axlar, flänsar och andra roterande delar.
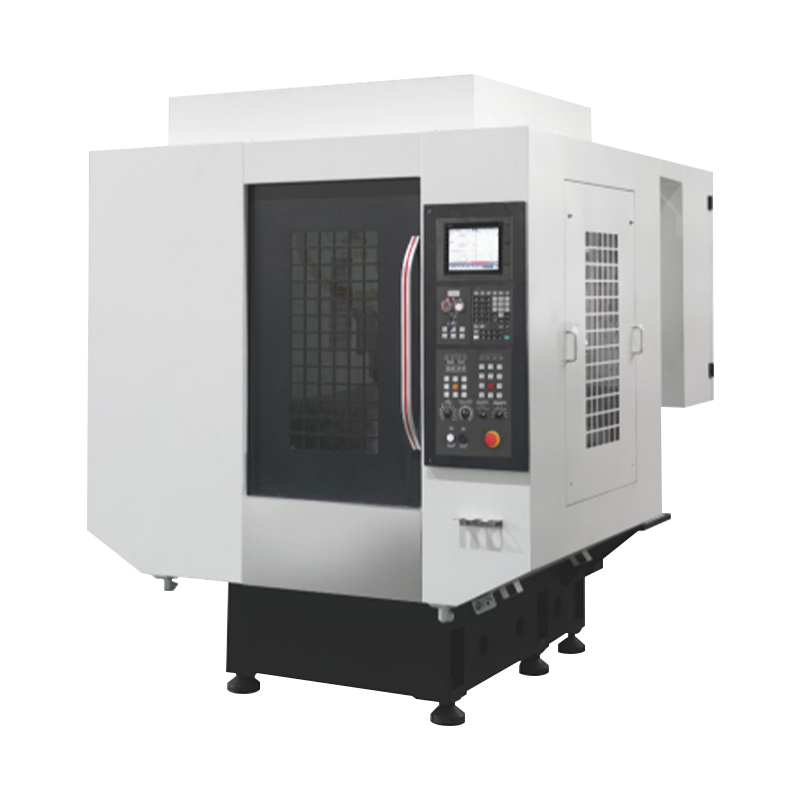
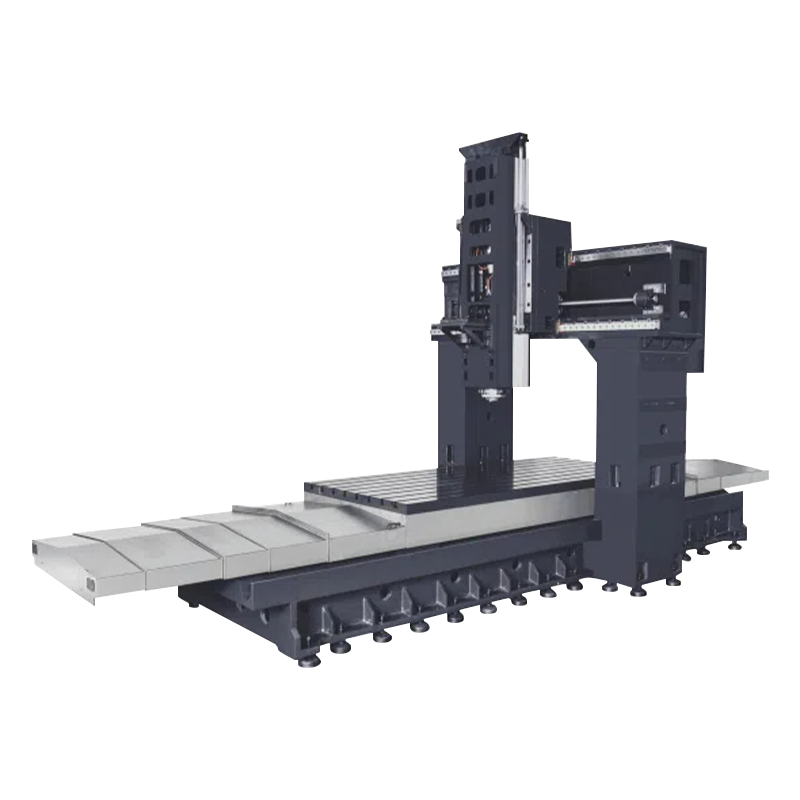 Dubbelpelare bearbetningscenter för stabil precision Detta center kombinerar en styv dubbelkolonnstruktur med högkvalitativa kulskruvar och spindlar, idealiskt för borr- och gänguppgifter som kräver repeterbar noggrannhet. Visa produkt →
| Kroppsstil | Delarna som passar bäst | Typiskt storleksintervall | Huvudsaklig begränsning |
|---|---|---|---|
| Trunnion-bord | Formar, flyg- och rymdfästen, medicinska komponenter | Upp till 800 mm kub | Roterande bord begränsar den maximala arbetsstyckets vikt |
| Vridhuvud / portal | Stora stansar, strukturella ramar, långa profiler | 1 m till flera meter | Högre kostnad; mer golvyta krävs |
| Svarv-fräscenter | Axlar, flänsar, ventilhus | Upp till 600 mm svarvdiameter | Fräskapacitet är sekundär till svarvprestanda |
3 2 vs Full Simultaneous: The Fork in the Road
Innan du jämför maskiner, jämför de två driftlägena. De ser likadana ut på en broschyr och beter sig väldigt olika på verkstadsgolvet.
Positionell 3 2 (femaxlig positionering)
Maskinen roterar delen eller huvudet till ett fast vinkelläge, låser de roterande axlarna, sedan rör sig maskiner med en vanlig treaxlig rörelse. Det är så de flesta "5-axliga" jobb faktiskt körs. Den tar bort komplexa vinklade fixturer, förbättrar verktygsräckvidden och håller programmering nära normalt treaxligt CAM-arbete. För de flesta butiker är det det snabbaste och säkraste första steget in i femaxlig kapacitet.
Full samtidig femaxlig
Alla fem axlarna interpolerar kontinuerligt samtidigt, så verktyget upprätthåller ett konstant förhållande till en skulpterad yta. Detta är viktigt för turbinblad, pumphjul och komplexa formkärnor. Det kräver en ordentlig 5-axlig CAM-modul, en matchad postprocessor och pålitlig simulering — annars stiger risken för en kollision snabbt.
| Kriterium | 3 2 positionell | Helt samtidigt |
|---|---|---|
| Bearbetningsrörelse | Roterande axlar låsta under kapning | Alla fem axlarna rör sig under kapning |
| Typiska delar | Prismatiska delar med flera ansikten, branta väggar, djupa fickor | Skulpterade ytor, blad, elektroder |
| CAM-komplexitet | Standard 3-axlig CAM plus rotation | Dedikerad 5-axlig verktygsbanamodul krävs |
| Kollisionsrisk | Måttlig, lättare att kontrollera | Högre; simulering rekommenderas starkt |
| Huvudsaklig investering | Maskinens styvhet först | CAM, postprocessor och utbildning först |
Fem fördelar du kan mäta innan du köper
Marknadsberättelsen om 5-axlar handlar alltid om jämna kurvor. Den mätbara historien handlar om inställningar, avböjning och kostnad per del. Dessa fem fördelar överlever kontakt med ett riktigt produktionsschema:
- Färre inställningar — en klämning ersätter fyra eller fem. Varje spänncykel som tas bort tar också bort en toleransstapel och en risk för manuella fel.
- Kortare, styvare verktyg — verktyget förblir vinkelrätt mot snittet, så långa utdragna hållare blir onödiga. Nedböjning faller och verktygsbrott faller.
- Bättre ytfinish — en konstant skärvinkel ger konstant spånbelastning. Mögel och medicinska delar lämnar maskinen med mycket mindre handpolering.
- Längre verktygslivslängd — gynnsamt ingrepp längs hela räfflorna sprider värme och slitage; butiker rapporterar vanligtvis 20–40 % längre livslängd på flersidiga delar.
- Ny geometri blir möjlig — underskärningar, vinklade hål och djupa håligheter som ingen rak verktygsbana kan nå bearbetas i ett program.
 1165A High Speed High Precision Heavy Duty Machining Center Med breda linjära styrningar och förspända kulskruvar, minskar denna modell nedböjning och inställningstid, vilket direkt påverkar kostnaden per del i produktionen. Visa produkt →
Vad en 5-axlig maskin inte löser på egen hand
Det snabbaste sättet att förlora pengar på ett 5-axligt köp är att behandla maskinen som hela projektet. Fyra kostnader ligger utanför maskinpriset, och var och en förtjänar sin egen budgetpost:
- CAM-programvara och postprocessor. Ett kapabelt 5-axligt CAM-säte går från cirka $8 000 till $40 000, och en dåligt matchad postprocessor producerar tyst oanvändbara program.
- Programmerings- och operatörsskicklighet. En 5-axlig programmerare tjänar vanligtvis 30–50 % mer än en 3-axlig motsvarighet. Budget för anställning eller utbildning innan maskinen kommer.
- Simulering och verifiering. Kollisionskontroll är inte valfritt när bordet väl roterar. Programvarukostnaden är liten; kraschkostnaden för ett spindelhuvud på $3 000 är det inte.
- Kalibrering och underhåll. Roterande axlar driver med termisk tillväxt och stötar. Ett kalibreringsschema och en testrutin bör vara en rad, inte en eftertanke.
Viktiga parametrar att kontrollera när du jämför maskiner
Ett specifikationsblad avgör resultatet när beslutet är fattat. Dessa fem parametrar orsakar flest köpmisstag eftersom de interagerar med varandra:
| Parameter | Varför det spelar roll | Typiska värden att leta efter |
|---|---|---|
| Roterande axelområde | En lutning på ±120° täcker de flesta former; 360° rotation krävs för fullt omslutande arbete | Lutning ±120°, rotation 360° |
| Arbetskuvert vs delfamilj | Användbart kuvert krymper när delen växer; kontrollera det verkliga utrymmet vid full lutning | Bordsdiameter 400–630 mm för medelstora delar |
| Spindelkraft och hastighet | Aluminium vill ha hög hastighet; stål och titan vill ha vridmoment | 12 000–18 000 rpm, 15–30 kW för allmänt arbete |
| Noggrannhet och repeterbarhet | Roterande yxor dominerar vanligtvis den slutliga toleransen; verifiera dubbelriktad repeterbarhet | ±0,005 mm linjär, ±5 bågsekunder roterande |
| Kontroll och sondering | Avkänning under processen är viktigare på 5-axlar eftersom du inte kan kontrollera manuellt mitt i cykeln | Sondfärdig styrning med verktygsmätning |
Jämför dessa siffror mot en riktig maskin i vår katalog för bearbetningscenter , där varje modell listar sin testade specifikation.
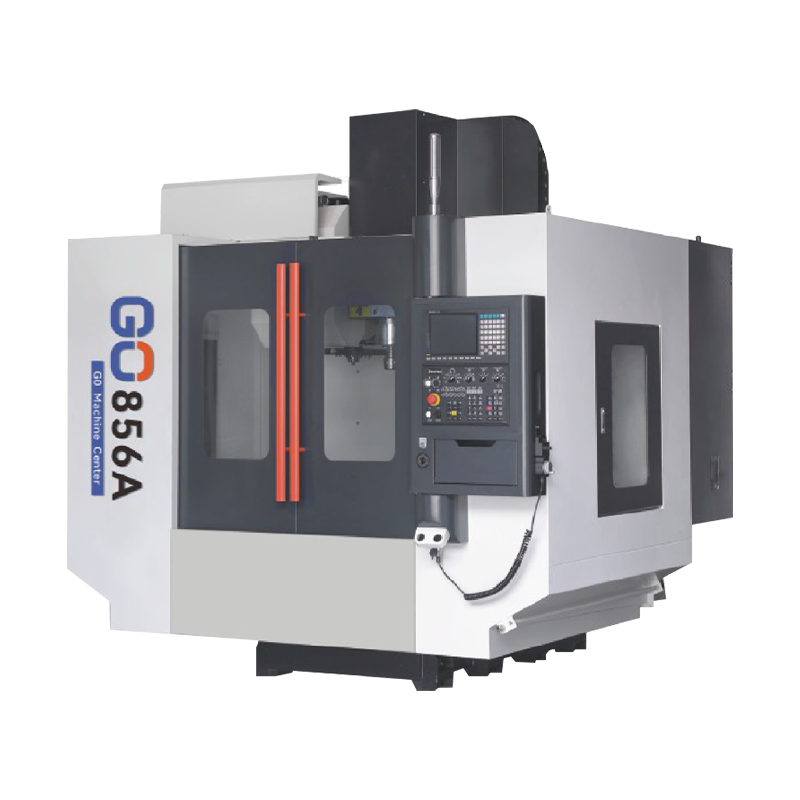 856A Heavy Duty Machining Center Kolonn av lådtyp och fulllaststöd motstår vibrationer under kraftiga skärningar, medan försträckta blyskruvar bibehåller styvheten – värt att jämföra med din delblandning. Visa produkt →
När betalar en femaxlig maskin sig själv?
Lägg marknadsföringen åt sidan och kolla ekonomin i din egen delmix. Två situationer dominerar verkliga köpbeslut:
Investeringen brukar löna sig när
- Delar behöver fyra till sex ytor bearbetade, och inställningstiden överstiger 30 % av cykeltiden.
- Batchstorlekar är små till medelstora, så inställningsreduktion är viktigare än rå spindelhastighet.
- Arbetsstyckets material är dyrt nog att en skrotad del representerar seriösa pengar.
- Ett CAM-system finns redan på plats, så en 5-axlig modul kan läggas till utan att byta leverantör.
Investeringen brukar inte löna sig när
- De flesta delar är enkla 2,5D prismatiska former producerade i hög volym på en 3-axlig linje.
- Delar överstiger det roterande bordskapaciteten och skulle behöva en helt annan maskinklass.
- Butiken har ingen CAM- eller postprocessorkapacitet och inga planer på att anställa programmerare.
- Ett svarv- och fräscenter skulle uppnå samma resultat för mindre pengar.
Vad du ska fråga tillverkaren innan du skriver under
Typskylten är bara en komponent i en fungerande cell. Leverantören måste svara på tre frågor övertygande: hur maskinen testas före leverans, hur snabbt reservdelar skickas och vilken utbildning som ges efter installationen. Ningbo Hongjia CNC Technology Co., Ltd. har producerat CNC-metallskärningsutrustning sedan 2006 och organiserar varje beställning kring kundens delkrav och acceptanstester - vilket är precis den konversation en seriös 5-axlig köpare bör ha innan de utfärdar en inköpsorder.
Granska den tekniska bakgrunden och fabrikskapaciteten på vår företagsprofil , jämför sedan vårt bearbetningscenter och vårt svarv-fräscenter med de detaljfamiljer du bearbetar.
En färdplan för praktiskt beslut
Om du utvärderar en 5-axlig maskin för första gången, använd den här sekvensen istället för att lita på en broschyr:
- Kartlägg din delfamilj: antal ansikten, toleranser, material och aktuella installationstider.
- Bestäm mellan 3 2 och full samtidig på basis av ytgeometri, inte marknadsföring.
- Budgetera hela systemet: maskin, CAM, postprocessor, sondering, utbildning och kalibrering.
- Ordna ett testsnitt och bekräfta exakt vilka axlar som kommer att röra sig under det riktiga programmet.
- Verifiera ledtid, reservdelstillgänglighet och support på plats innan du signerar.
En femaxlig maskin är inte ett enda verktyg; det är ett system för programmering, simulering, arbetshållning och service. Konfigurationen som passar dina delar – och en tillverkare som förblir ansvarig efter leverans – är det som gör kapitalkostnaden till en mätbar konkurrensfördel.
