
Tveka inte att kontakta när du behöver oss!
 Hem / Nybörjare / Branschnyheter / Fleraxlig bearbetning: typer, fördelar och hur man väljer rätt utrustning
Fleraxlig bearbetning: typer, fördelar och hur man väljer rätt utrustning
 2026.09.23
 Branschnyheter
QC har just avvisat den tredje satsen av en grenrörsgjutning eftersom två vinklade portar inte står i linje. Det avslaget är det ögonblick som de flesta maskinverkstäder börjar läsa om fleraxlig bearbetning. När ett arbetsstycke måste spännas fast igen för att nå vinklade eller böjda detaljer, återinför varje ny uppsättning uppriktningsfel, fixturslitage och operatörens omdöme. Fleraxlig bearbetning håller delen i en fastspänning och låter verktyget nå den från flera håll, vilket är anledningen till att flyg- och medicintillverkare har använt det i årtionden. Det omedelbara resultatet är snävare toleranser och kortare ledtider; det större resultatet är en förutsägbar första del-korrekt process. Ändå är maskinen bara hälften av lösningen: CAM-verktygsbanorna, arbetshållningen och programmerarens erfarenhet avgör om de extra axlarna verkligen tjänar sitt stöd.
Vad fleraxlig bearbetning faktiskt betyder
CNC-maskiner beskriver rörelse med koordinataxlar. De tre linjära axlarna är X, Y och Z. En roterande axel som roterar runt X är A-axeln, runt Y är B-axeln och runt Z är C-axeln. När en maskin kombinerar linjära axlar med minst en roterande axel, blir den en fleraxlig maskin. De flesta fyraxliga maskiner använder ett roterande bord på C-axeln; femaxliga maskiner lägger till ett tippbart spindelhuvud, ett tippbord eller båda. Frasen 3 2 syftar på en femaxlig maskin som används i positioneringsläge, där de roterande axlarna rör sig i en vinkel och låser, sedan skärs på samma sätt som en treaxlig maskin.
Tabellen nedan jämför de konfigurationer som dominerar jobbbutiker och den avvägning var och en medför:
| Konfiguration | Rörelse | Typiska delar | Huvudstyrka | Se upp |
|---|---|---|---|---|
| 3-axlig | X, Y, Z linjär | Enkla prismatiska delar, tallrikar, fickor | Lägsta kostnad, enkel programmering | Vinklade funktioner behöver fortfarande ytterligare inställningar |
| 4-axlig (3 1) | X, Y, Z plus en roterande axel | Böjda spår, växelhus, långa profiler | Roterande rörelse till måttlig kostnad | Dellängd begränsad av bordsdiameter |
| 5-axel 3 2 | X, Y, Z plus två roterande axlar | Fästen med vinklade portar, formbotten | Nå fem sidor i en uppsättning | Saknar sann samtidig femaxlig skärning |
| 5-axlig samtidigt | X, Y, Z plus interpolerade rotationsaxlar | Impellers, turbinblad, organiska former | Bästa ytfinish och cykeltid | Dyrast att programmera och verifiera |
| Multi-tasking svarvcenter | X, Z, Y, C-axel, andra spindel | Schakt med frästa plattor, tvärhål, excenter | Hela delen klar i en cykel | Behöver levande verktyg och Y-axelkapacitet |
Hur fleraxlig bearbetning förändrar konfigurationstänkandet
Att lägga till axlar lägger inte bara till rörelse; det ändrar referenssystemet. På en 3-axlig maskin skapas ett vinklat hål genom att placera arbetsstycket på en vinklad fixtur, så hålets position beror på hur noggrant den fixturen är fastspänd. På en fleraxlig maskin roterar maskinen själv delen eller verktyget till den programmerade vinkeln, och det enda referenspunkten som spelar roll är den kalibrerade roterande positionen. Fixturfel slutar ackumuleras.
Produktionssekvensen ändrar också form:
- Modellera delen i CAD och konvertera den till CAM, definiera varje funktion i ett koordinatsystem.
- Simulera hela programmet, inklusive roterande rörelse, verktygshållarspel och bordsrörelse.
- Spänn fast arbetsstycket en gång och avkänn eller ange dess referenskanter.
- Kör cykeln; maskinen positionerar de roterande axlarna automatiskt mellan skärningarna.
- Inspektera färdiga detaljer mot samma koordinatsystem, eftersom ingenting klämdes igen.
Toleransvinsten kommer från att ta bort klämmor. En funktion som bearbetas efter den tredje återklämman bär det ackumulerade felet från alla tidigare inställningar. Att bearbeta den i den ursprungliga fastspänningen håller referenspunkten identisk, vilket är anledningen till att butiker med 0,01 mm repeterbarhet ser färre skrotdelar även när cykeltiden knappt ändras.
När fleraxlig bearbetning lönar sig
Inte varje del behöver fem axlar. Kandidaterna tenderar att dela några egenskaper: vinklade hål, böjda rälsytor, utformade formväggar eller avbrutna snitt som behöver en konstant verktygsorientering. De fem delade familjerna nedan är de starkaste kandidaterna:
- Aerospace strukturella delar – tunnväggiga fästen, ventilhus och beslag med vinklade portar; prototyper och produktionsdelar åtnjuter samma noggrannhet i en uppsättning.
- Form- och formkomponenter – kärnor, insatser och elektroder med dragytor, där en femaxlig finishpassering undviker stegmärkena som lämnas efter återklämning.
- Medicinska implantat och instrument – böjda titanprofiler och sammansatta vinkelhål, där stabil positionering skyddar känslig geometri.
- Delar för drivlinor för fordon och motorcyklar – Länkande fästen, motorhårdvara och pedalboxar som växlar mellan versioner och behöver snabbt återcitera.
- Hydrauliska och energikomponenter – ventilhus och kopplingar med korsborrade portar som ska mötas i mitten av materialet utan att driva.
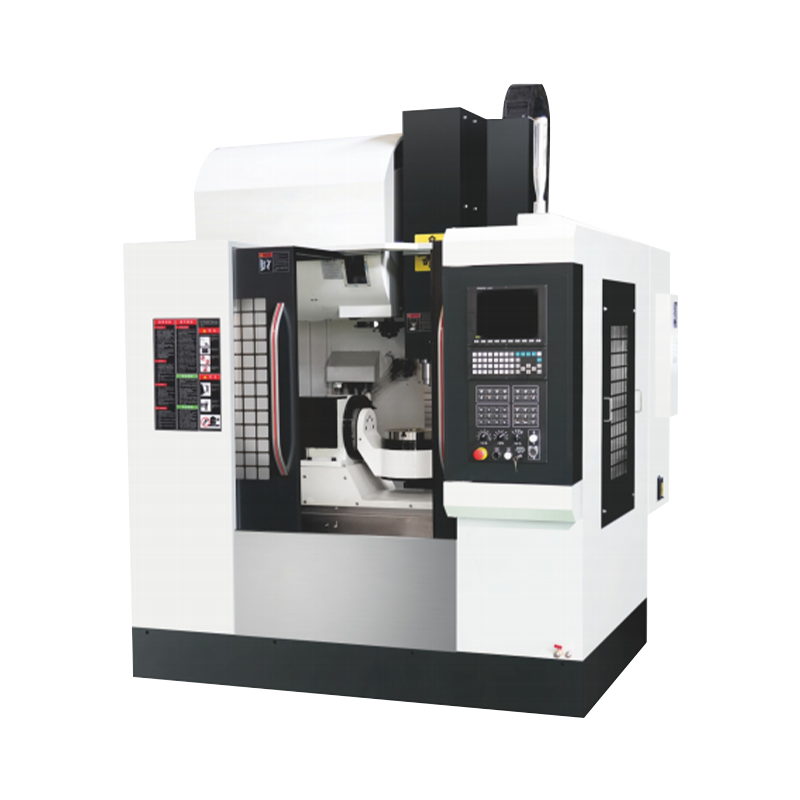
 1165A High Speed Heavy-Duty bearbetningscenter för hård fräsning Detta kraftiga bearbetningscenter har en bred bas, styrbanor med stor spännvidd och förspända kulskruvar för att bibehålla styvheten under roterande bordsfräsning, vilket gör det till ett starkt val när långa verktyg kräver stabil skärning. Visa produkt →
På frässidan avgör styvheten om ett roterande bord levererar sin nominella noggrannhet. En lätt VMC kan böjas när ett långt verktyg hänger över en roterande fixtur; ett kraftigt bearbetningscenter med en höghastighetsspindel, såsom 1165A, absorberar den belastningen och håller verktygsspetsen stadigt medan bordet lutar och roterar.
Fleraxlig svarvning: där bearbetningscentra och svarvar möts
De flesta inledande artiklar om fleraxlig bearbetning talar om fräscentra, men de största inställningsreduktionerna sker ofta på svarvsidan. Ett modernt fleraxligt svarvcenter lägger till en C-axel på huvudspindeln, en Y-axel på tornet och ofta en andra spindel. En axel som en gång krävde tre operationer, chuckning, sub-spindelöverföring och sedan ett separat fräscentrum, kan nu färdigställas i en cykel.
 NC-106DS Dubbelspindlig automatisk dockningssvarvcenter Med automatisk överföring av arbetsstycket mellan huvud- och underspindlar kompletterar detta centrum båda ändarna av en axel i en cykel, vilket minskar klämfel och stödjer svarvning, borrning, borrning, fräsning och gängning för komplexa delar. Visa produkt →
Designen med dubbla spindel tar detta längre. I ett automatiskt dockningsarrangemang rör sig delen från huvudspindeln till underspindeln utan att stoppa programmet. Båda ändarna av axeln bearbetas i samma cykel, så andra operationsfunktioner refererar till första operationsdatumet istället för en ny fastspänning. Det är därför a automatisk dockningslösning med dubbla spindlar har blivit standardsvaret för komplexa axlar med funktioner i båda ändar.
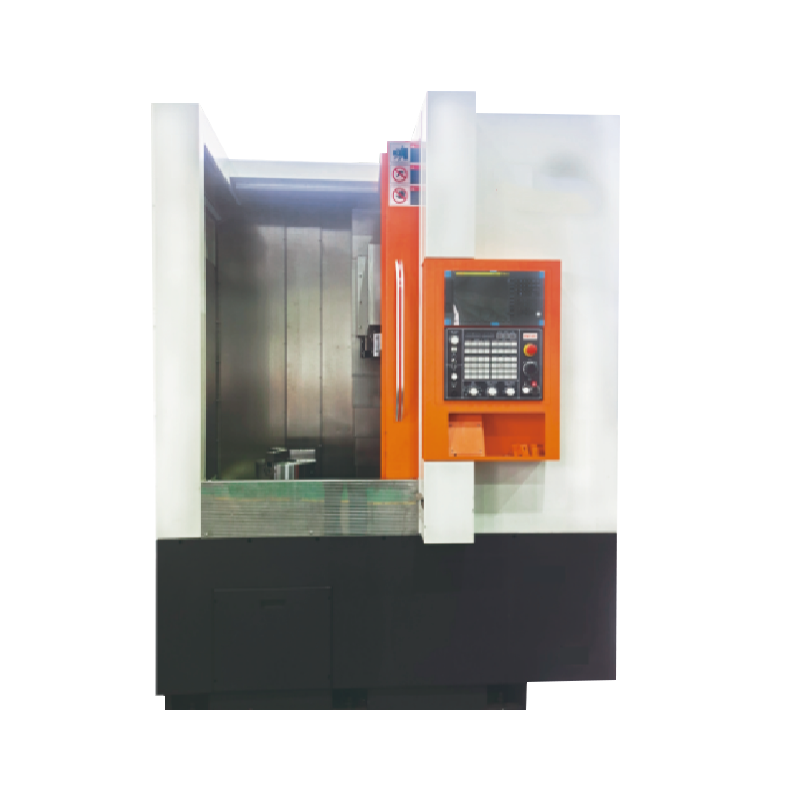
 T36P flerfunktionssvarvcenter med borrning och borrning Denna maskin kombinerar svarvning med borrning och borrning i en enda uppsättning, med en styv struktur för tung skärning. Dess integrerade spindel och avtagbara kylvätsketank passar högproduktionsdelar som kräver korshål eller excentriska egenskaper. Visa produkt →
Samma logik gäller för hål, slitsar och plattor. Ett svarvcenter med borr- och borrkapacitet, såsom T36P, kombinerar svarvade diametrar med tvärhålsborrning, spårfräsning och excentrisk borrning. Delen förblir fastspänd medan revolvern indexerar mellan operationerna, så förhållandet mellan den svarvade diametern och det borrade hålet styrs av maskinen snarare än av en sekundär inställning.
Vad du ska kontrollera innan du köper en multiaxlig maskin
En maskin med fler yxor förbättrar inte automatiskt verkstaden. Dessa fem kontroller förhindrar de vanligaste köpmisstagen:
| Kontrollera | Varför det spelar roll |
|---|---|
| CAM-postprocessor | En fleraxlig maskin är värdelös utan en verifierad postprocessor; testa den på själva kontrollen innan du skriver under. |
| Roterande axelnoggrannhet | Snäckväxlartabeller visar glapp och direktdrivna bord kostar mer; be om angivna siffror för backlash och positionsnoggrannhet. |
| Styrning och simulering | Femaxliga cykler kräver höghastighetsblick framåt och undvikande av kollisioner; operatörer behöver dessa verktyg för att arbeta säkert. |
| Fixtur och verktygsbudget | Roterande bord, bottenplattor och skräddarsydda klämmor bidrar till en betydande del av maskinpriset; inkludera dem i din ROI. |
| Utbildning och service | Fleraxlig programmering är en separat färdighet; bekräfta att leverantören kan utbilda dina programmerare och tillhandahålla fjärrdiagnostik. |
För många jobbbutiker är det mest praktiska första steget in i fleraxligt arbete horisontellt vridcentrum med spänningsförande verktyg, eftersom axlar, flänsar och spindlar vanligtvis behöver vinkelfräs- och borrfunktioner som ett svarvcentrum kan nå med en enda fastspänning.
Produktionsverklighet: Vad Multi-Axis Inte löser
Fleraxlig bearbetning förtjänar sitt rykte, men det medför också begränsningar som dyker upp efter installationen. De fem vanligaste överraskningarna är:
- CAM-tiden flyttar till kontoret – Samtidiga verktygsbanor tar längre tid att generera och verifiera än de treaxliga programmen de ersätter.
- Cykeltiden kan öka – en maskin som utför arbete som tidigare är spridd över tre spindlar betyder att maskinen går på tomgång medan verktyg indexerar och delen flyttas.
- Kollisionsrisken är högre – roterande bord och långa verktygshållare minskar spelrummet, så simulering är obligatoriskt, inte valfritt.
- Arbetskuvertet krymper – det roterande bordet höjer delen och höga komponenter kan träffa spindelns nos innan bordet avslutar sin resa.
- Operatörens skicklighet förändras – sonderingsrutiner, verktygsinställning och inspektion under processen betyder mer än erfarenhet av konventionell bearbetning.
Det praktiska tillvägagångssättet är att dirigera fleraxligt arbete till de maskiner där axelkostnaden är motiverad och att hålla enkla prismatiska delar på enkel treaxlig utrustning. Butiker som hanterar mixen får medvetet bäst avkastning på båda typerna av maskiner.
En användbar övning: ta de tre mest besvärliga delarna i butiken, räkna de inställningar de behöver idag och prissätt samma delar med fyra- och femaxliga offerter. Om antalet installationer sjunker från fyra till ett bygger affärsfallet upp sig självt. Därifrån blir specifikationsfrågan enklare: hur stor rotationskapacitet, vilken spindelhastighet och vilken CAM-postprocessor. Fleraxlig bearbetning är inte en separat kategori av tillverkning; det är helt enkelt det normala svaret för delar som vägrar att slutföras i en kvadratisk fastspänning.
