

En svarv snurrar arbetsstycket medan skärverktyget går in i det. En fräsmaskin gör tvärtom: fräsen roterar medan arbetsstycket förblir fastspänt på bordet. Den enda kinematiska skillnaden driver nästan alla andra kontraster mellan de två maskintyperna - formerna de producerar, de operationer de utför, arbetshållningen de kräver och hur produktionen planeras runt dem.
Om du köper CNC-utrustning till en maskinverkstad eller en produktionsavdelning bör denna distinktion vara din utgångspunkt. Välj rätt maskinprincip och resten — spindelhastighet, axelrörelse, verktyg, automationsalternativ — faller på plats runt de delar du gör. Välj fel så kommer maskinen att kämpa med dina delar, oavsett hur avancerat dess styrsystem är.
Den här guiden förklarar skillnaden mellan en kvarn och en svarv ur ett praktiskt perspektiv på verkstadsgolvet, inklusive nyckeljämförelser, typiska applikationer och vallogiken som utrustningsköpare faktiskt använder.
Arbetsprincipen: Vilken del snurrar?
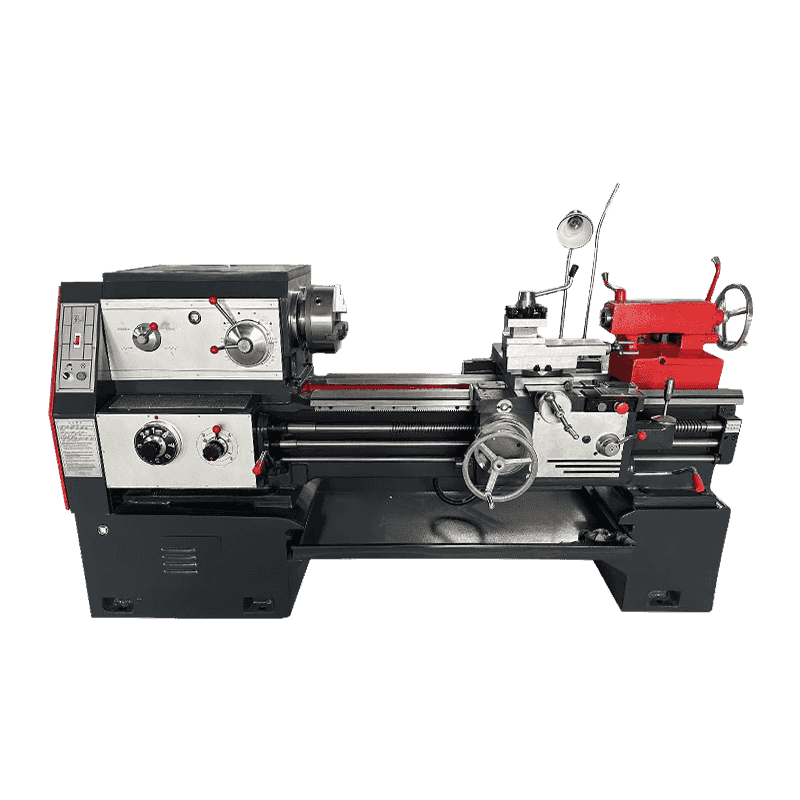
På en svarv är arbetsstycket monterat i en chuck, en hylsa eller mellan centra. Spindeln roterar delen med skärhastighet medan ett enpunkts skärverktyg, som hålls i ett revolver eller verktygsstolpe, rör sig längs X- och Z-axlarna för att ta bort material. Eftersom själva delen roterar, är varje funktion som produceras på en standardsvarv naturligt koncentrisk med spindelaxeln. Axlar, flänsar, gängade bultar, lagersäten och remskivor är alla gjorda enligt denna princip om roterande arbetsstycke.
På en fräsmaskin är arrangemanget omvänt. Arbetsstycket kläms fast vid maskinbordet och en roterande flerpunktsfräs rör sig över det i flera axlar - vanligtvis X, Y och Z, med ytterligare roterande axlar på mer avancerade bearbetningscentra. Eftersom arbetsstycket inte roterar kan verktyget närma sig det från vilken riktning som helst och generera plana ytor, slitsar, fickor, vinklade detaljer och komplexa tredimensionella konturer.
Den praktiska konsekvensen är enkel: en svarv skapar symmetri runt en rotationsaxel, medan en kvarn skapar funktioner som refereras till plan och datum. Runda delar är därför svarvade; blockformade eller plattformade delar fräses.
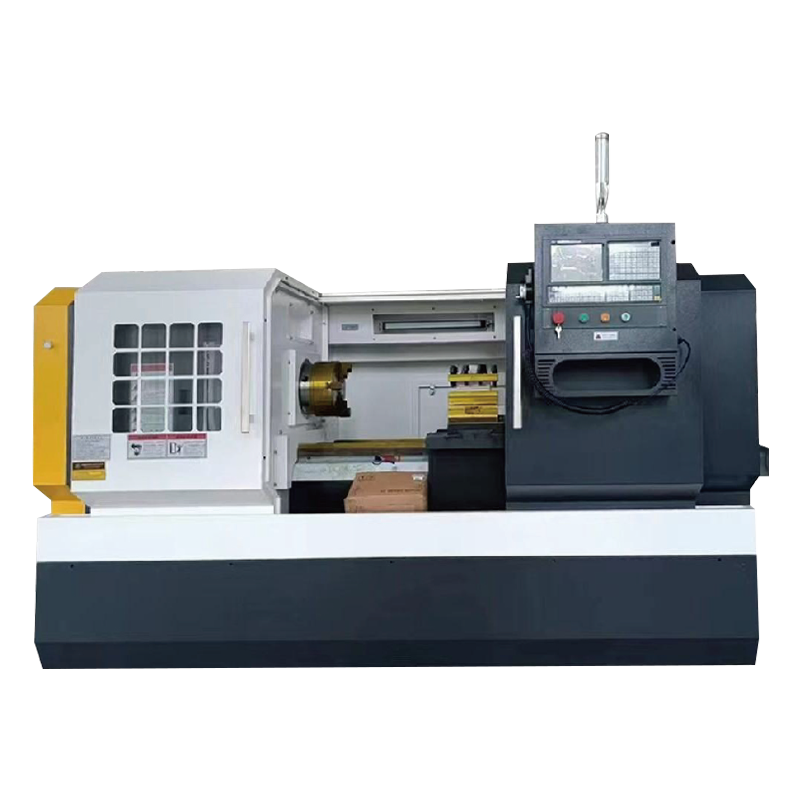
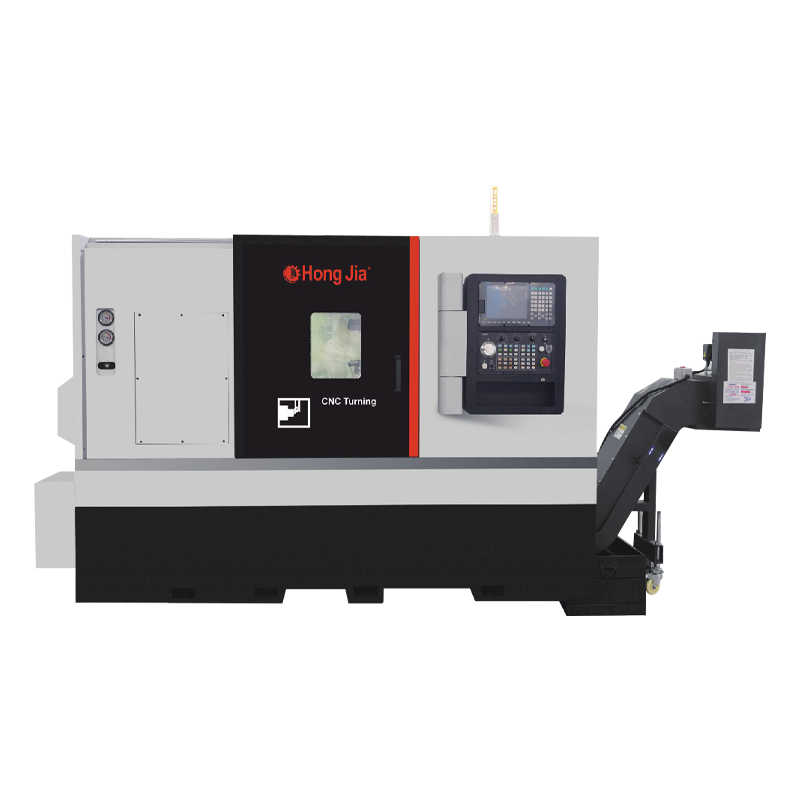
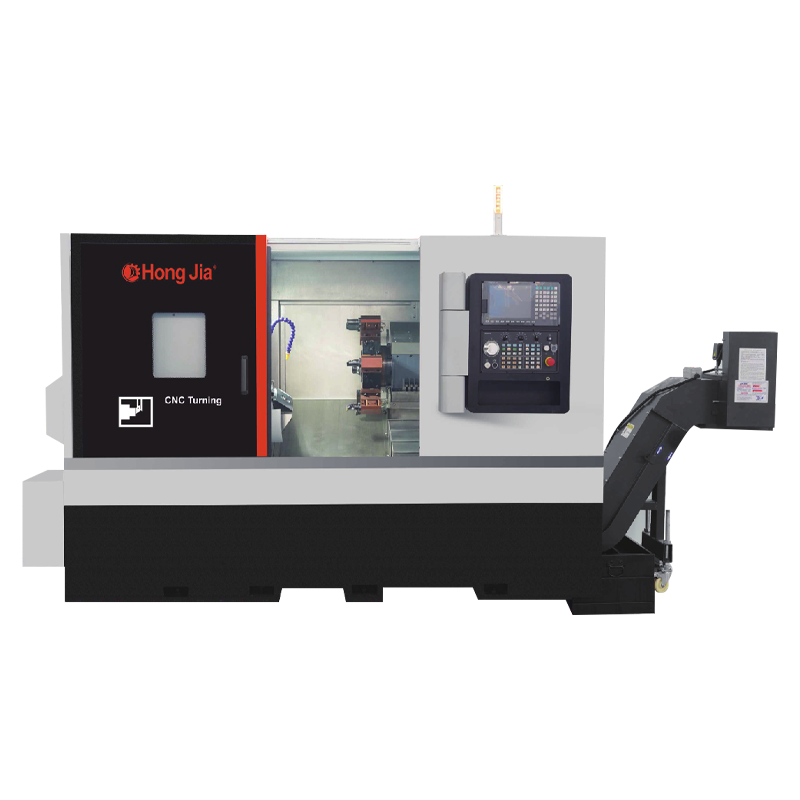
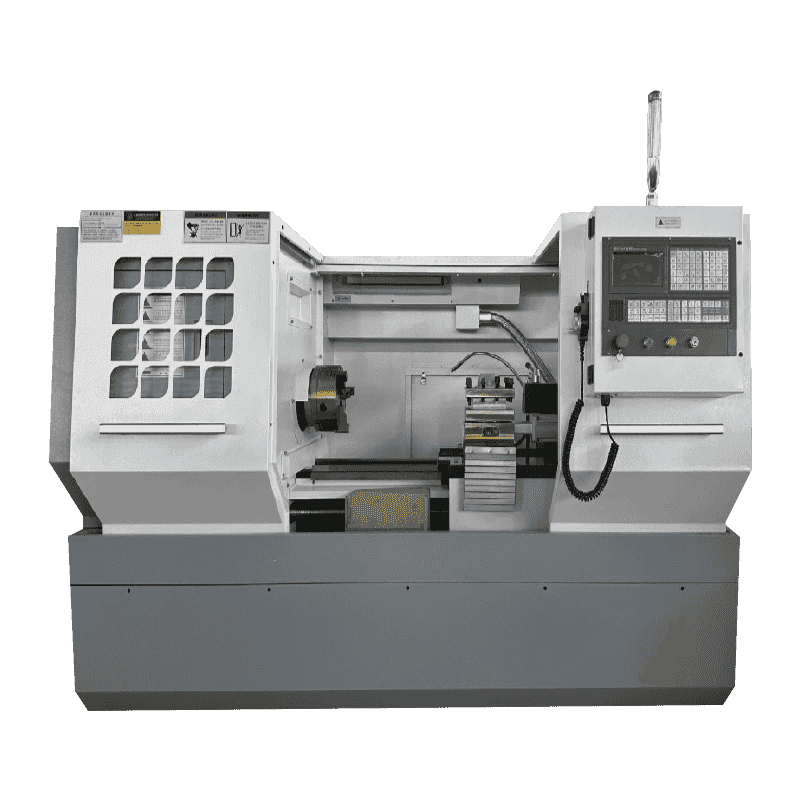 CK6140 CNC horisontell svarv med hög precision för axel- och skivbearbetning Denna svarv är idealisk för runda, symmetriska delar som axlar och skivor. Dess laserkontrollerade axelnoggrannhet och styva gjutna bädd säkerställer stabil precision, vilket gör den till ett praktiskt val när svarvningsoperationer dominerar ditt arbetsflöde. Visa produkt →
Mill vs Svarv: Key Differences at a Glance
Tabellen nedan jämför de två maskinerna sida vid sida så att driftskontrasten är lätt att utvärdera.
| Jämförelsepunkt | Lathe | Fräsmaskin |
|---|---|---|
| Primär rörelse | Arbetsstycket roterar | Skärverktyget roterar |
| Verktygstyp | Enpunkts skärverktyg | Flerpunkts roterande fräs |
| Typisk detaljgeometri | Rund och axisymmetrisk | Prismatisk med plana ytor och hål |
| Vanliga operationer | Svarvning, vändning, gängning, borrning, räfflor | Planfräsning, ändfräsning, borrning, gängning, konturering |
| Arbetshållning | Chuck, hylsa, centrerar | Maskinskruvstäd, klämmor, fixturer |
| Passar bäst för | Axlar, bussningar, remskivor, flänsar, ringar | Konsoler, höljen, formar, grenrör, plattor |
Delgeometri: Runda komponenter vs prismatiska komponenter
Om ett arbetsstycke har en rotationsaxel och kan hållas i en chuck är det nästan alltid ett svarvjobb. Motoraxlar, drivremskivor, bussningar, hydrauliska kopplingar, gängade stänger och ventilskaft produceras effektivt på CNC-svarvar och svarvcentra. Det roterande arbetsstycket bibehåller stark koncentricitet mellan alla svarvade diametrar, och enpunktssvarvning ger en jämn, konsekvent ytfinish som är svår att matcha med någon annan skärprocess.
Fräsmaskiner tar över när detaljen består av plana ytor, exakta hålmönster, slitsar, vinklar eller slutna hålrum. Växellådshus, maskinbaser, grenrörsplåtar, forminsatser och elektroniska kapslingar är typiska fräsarbetsstycken. Ett vertikalt bearbetningscenter med en automatisk verktygsväxlare kan fräsa dessa funktioner, borra och gänga hål och komplettera komponenten i en fastspänning, vilket minskar inställningstiden och undviker toleransackumulering.
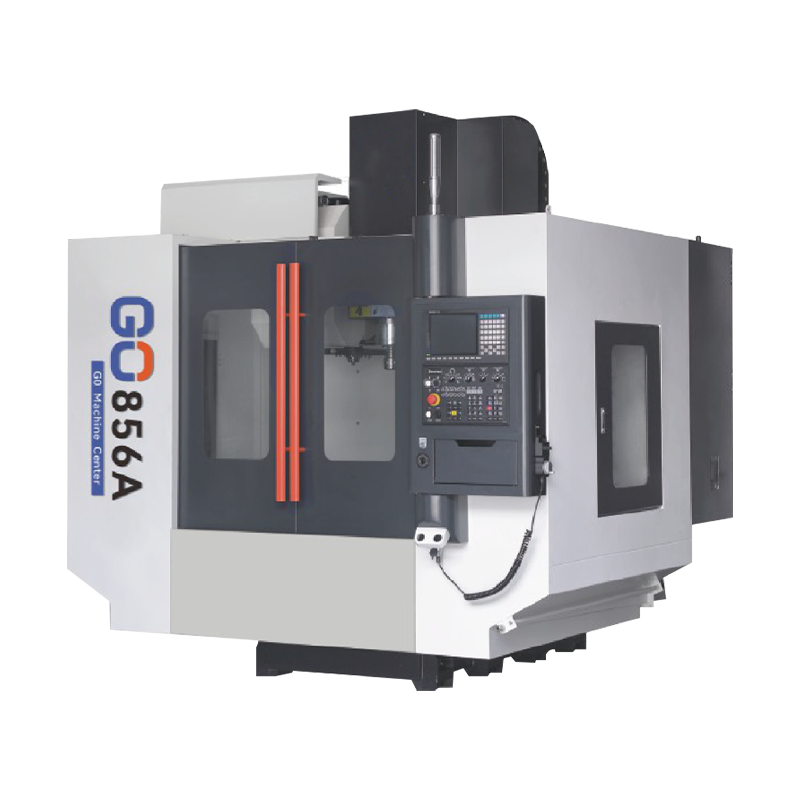
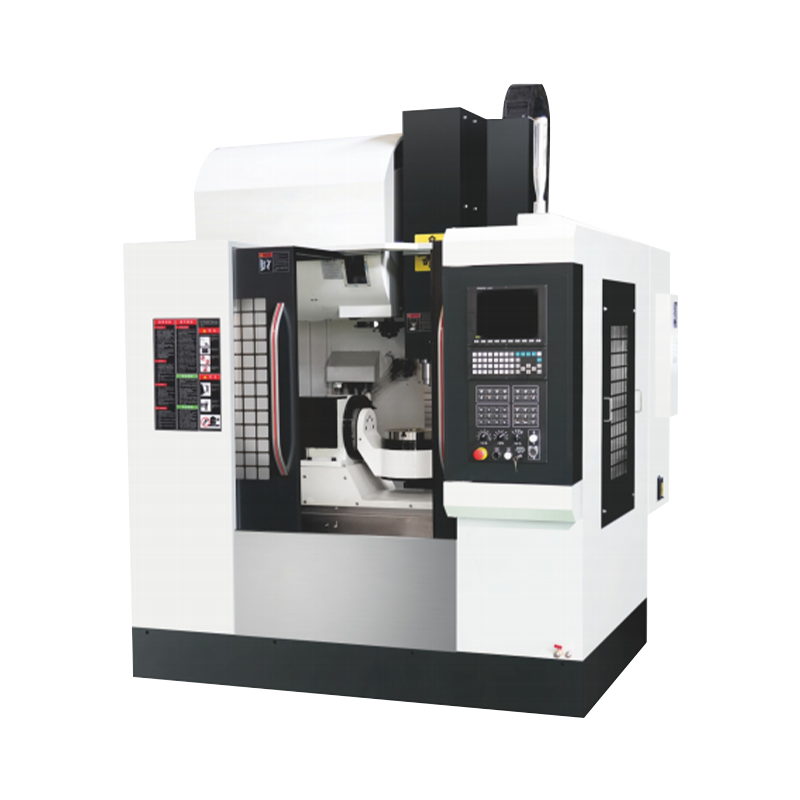
 1165A High Speed Heavy-Duty Vertical Machining Center För plana ytor, hålmönster, slitsar och hålrum erbjuder detta bearbetningscenter hög hastighet och precision. Dess automatiska verktygsväxlare och stela struktur stödjer fräsning, borrning och gängning i en uppsättning, vilket minskar cykeltiden. Visa produkt →
Vissa delar går över gränsen. En axel med kilspår vrids till exempel först för sina diametrar och monteras sedan på en fräs för spåret. När detta mönster dyker upp i din beställningsmix blir det att äga båda maskintyperna den praktiska lösningen.
Drift och praktiska produktionsskillnader
Varje maskintyp har sitt eget utbud av standardoperationer. Att känna till dessa hjälper dig att matcha utrustningen till de jobb du citerar.
Kärnsvarvoperationer
- Svarvning — bearbetning av ytterdiametern på ett roterande arbetsstycke längs dess längd
- Facing — ger en platt ändyta vinkelrätt mot spindelaxeln
- Gängning — skära invändiga eller utvändiga gängor med ett enpunktsverktyg
- Borrning — förstoring och efterbehandling av befintliga hål med ett enpunktsverktyg
- Spårning och avskärning — skära smala urtag eller separera färdiga delar från stången
Kärnfräsningsoperationer
- Planfräsning — generering av plana ytor med hjälp av ytan på en roterande fräs
- Ändfräsning — skär slitsar, profiler, fickor och axlar med fräsens sidokanter
- Borrning — producera hål med roterande spiralborrar, manuellt eller genom en verktygsväxlare
- Tappning — skära invändiga gängor med en roterande maskintapp
- Konturering — producera två- och tredimensionella profiler genom fleraxlig matning
Precisionsbeteendet skiljer sig också. Svarvar utmärker sig vid rundhet och koncentricitet eftersom varje vänd diameter genereras från en rotation av delen. Fräsmaskiner utmärker sig när det gäller planhet, rakhet och hålpositionsnoggrannhet, eftersom dessa egenskaper refereras från maskinens fasta sätt snarare än från en roterande spindelaxel.
Hur man väljer mellan en kvarn och en svarv
Använd följande beslutslogik i ordningsföljd när du planerar din utrustningslista.
- Börja med delens geometri. En rotationssymmetrisk del hör hemma på en svarv; ett block, en platta eller ett fäste med bearbetade ytor och hål hör hemma på en kvarn.
- Identifiera de kritiska dimensionerna. Om huvudtoleranserna är på diametrar, gängor och ytor vinkelräta mot mittlinjen, välj en svarv. Om de är på plana ytor, slitsar och hålmönster, välj en kvarn.
- Tänk på batchstorlek och cykeltid. En CNC-svarv är mycket effektiv för storvolymsvarvning av runda ämnen, medan ett bearbetningscenter passar satser som kombinerar flera operationer på olika ytor i en fixtur.
- Utvärdera sekundära operationer. Om de flesta delar behöver både svarvning och fräsning, planera ett arbetsflöde med två maskiner eller titta på ett svarvfräscenter.
- Kontrollera arbetsstyckets storlek och vikt. Korta delar med stor diameter är ofta lättare att bearbeta på en vertikal svarv, medan långa axlar är bättre på horisontella svarvcentra.
Maskinorientering spelar också roll. Om dina delar är stora i diameter och korta på längden kan en vertikal svarv vara ett smartare val än en horisontell maskin. Vår jämförelse av vertikal svarv vs horisontell svarv förklarar detta beslut i praktiska termer.
När du behöver båda: Bygg en balanserad maskinmix
I praktiken väljer en modern maskinverkstad sällan mellan en kvarn och en svarv – de mest mångsidiga verkstäderna installerar båda. Ett typiskt arbetsflöde skickar runda ämnen till ett horisontellt svarvcentrum för ytter- och innerdiametersvarvning, och flyttar sedan delen till ett vertikalt bearbetningscenter för planfräsning, borrning och gängning av monteringsdetaljer. Dessa två maskintyper kompletterar varandra och tillsammans tillåter de en butik att citera ett mycket bredare utbud av tillverkningsarbeten.
Om du är ny i processen, gå igenom grunderna först. Vår guide till CNC-svarvnings- och frästeknik beskriver de grundläggande operationerna, maskinstrukturerna och arbetsstyckeskategorierna bakom båda processerna.
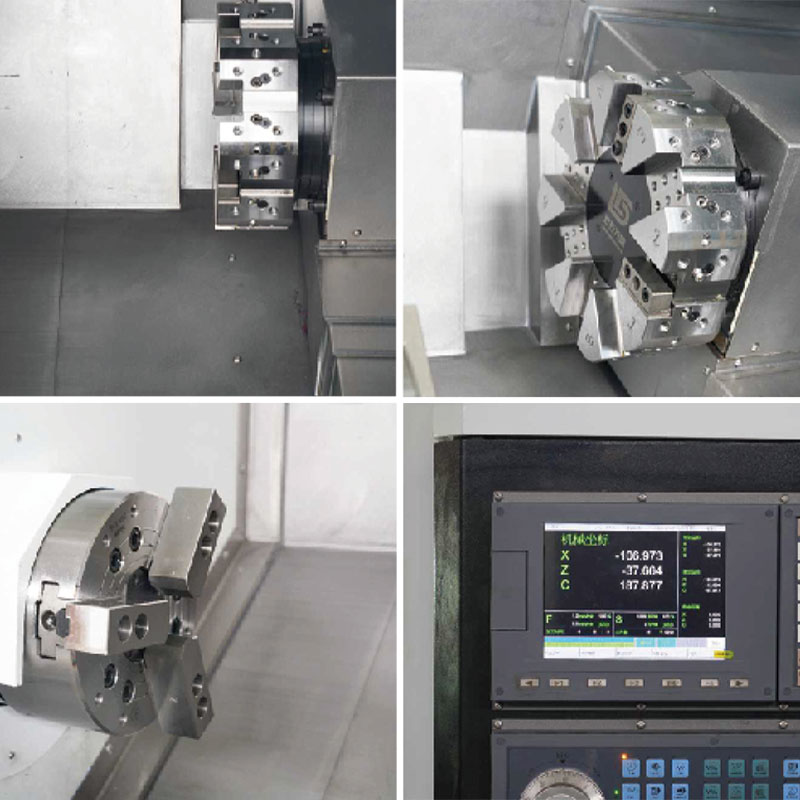 NC-106 Horisontell svarvcenter med fräsfunktioner Detta svarvcenter kombinerar svarvning med borrning, borrning och fräsning, vilket minskar arbetsstyckesöverföringar. Dess kraftiga gjutna bädd och servokontroller bibehåller noggrannheten, vilket gör den lämplig för komplexa delar i krävande industrier. Visa produkt →
Bottom Line
Skillnaden mellan en kvarn och en svarv beror på vilken komponent som ger skärrörelsen. När arbetsstycket roterar och verktyget förblir relativt fixerat är det en svarv. När fräsen roterar och arbetsstycket är fastspänt är det en fräs. Välj först enligt detaljens geometri: runda och symmetriska delar pekar mot svängning; platta, blockiga eller håldominerade delar pekar mot fräsning. Om din produktionsmix inkluderar båda — den vanliga situationen inom bearbetning — planera att svarvar och bearbetningscentra ska arbeta sida vid sida, och matcha varje maskins storlek, kraft och konfiguration till de specifika arbetsstycken du behöver producera.