
Tveka inte att kontakta när du behöver oss!
 Hem / Nybörjare / Branschnyheter / CNC-svarv- och fräsmaskin: hur det fungerar, fördelar och urvalsguide
CNC-svarv- och fräsmaskin: hur det fungerar, fördelar och urvalsguide
 2026.09.09
 Branschnyheter
En jobbbutik får en offertförfrågan på 500 axlar i rostfritt stål. Varje axel behöver ytterdiametern vriden, en gänga i ena änden och ett korsborrat hål nära axeln. På ett separat svarv- och bearbetningscenter laddas varje del två gånger och refereras till två gånger. På en CNC-svarv och fräsmaskin , axeln kläms en gång; revolvern ändras från ett svarvverktyg till en driven borr, spindeln låser sig i rätt vinkel och hålet skärs innan delen någonsin lämnar chucken. Den enda klämningen är hela affärsfallet.
Svarv-fräsmaskiner finns för att stänga det gamla gapet mellan processflexibilitet och inställningsnoggrannhet. Den här guiden förklarar hur maskinklassen fungerar, vilka specifikationer som faktiskt avgör om en modell passar dina delar och vad du ska verifiera innan du lägger beställningen.
Vad en CNC-svarv- och fräsmaskin faktiskt gör
Direkt sagt: det är en horisontell CNC-svarvplattform med spänningsförande verktyg. Arbetsstycket roterar fortfarande för svarvningsoperationer, men när C-axeln låser spindeln i ett exakt vinkelläge, snurrar drivna verktyg i revolvern oberoende och kan fräsa, borra, gänga eller borra funktioner på samma fastspänning. Eftersom delen aldrig chuckas om, delar varje maskinbearbetad funktion samma fastspänningsdatum.
Den vändande grunden
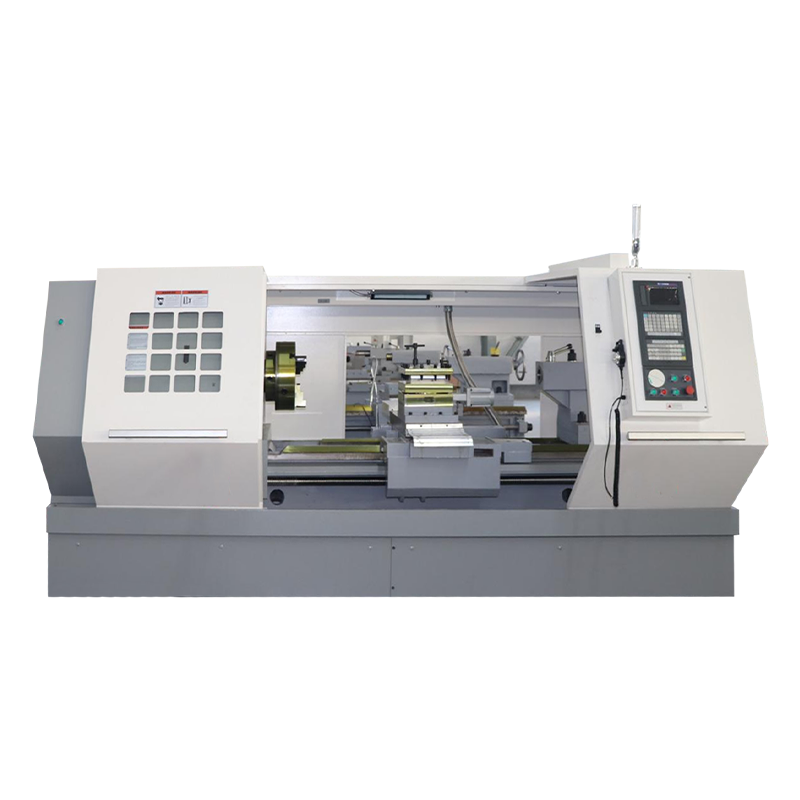
Lamellen, toppstocken, chucken och revolvern fungerar som en konventionell CNC-svarv: svarvverktyg hanterar ytterdiametrar, ytor, spår, gängor och inre hål med höga metallborttagningshastigheter. En lutande bädd låter spån falla bort från skärzonen och tillför strukturell styvhet, som visar sig direkt i ytfinishen vid tunga pass.
Fräsförmågan
Drivna verktyg ger tornet sin egen roterande skärhastighet. I kombination med C-axelns spindelpositionering kan maskinen bearbeta plana hål, tvärhål, kilspår, slitsar och hål som en gång krävde ett separat bearbetningscenter. Detta tillägg är det som förvandlar en enprocesssvarv till en komplett bearbetningsstation.
En uppsättning, en referens
Den operativa effekten är viktigare än den tekniska detaljen: du tar bort felet som uppstår varje gång en del lossas och refereras på nytt. Koncentriciteten mellan svarvade och frästa detaljer styrs sedan av maskingeometri snarare än av operatörens bedömning, och den första delen av en batch är redan korrekt istället för att vänta på provsnitt.
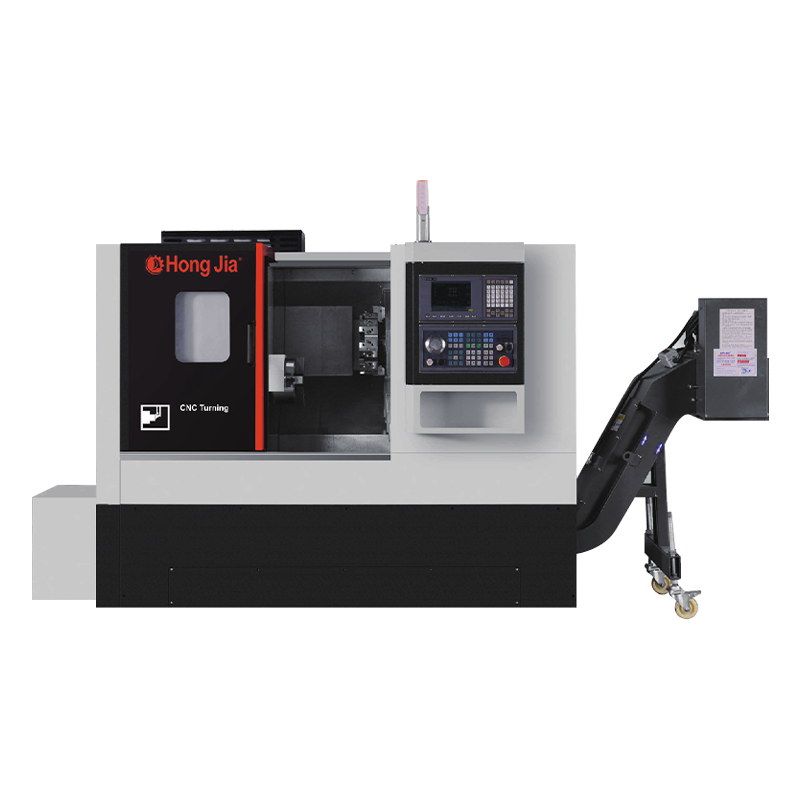
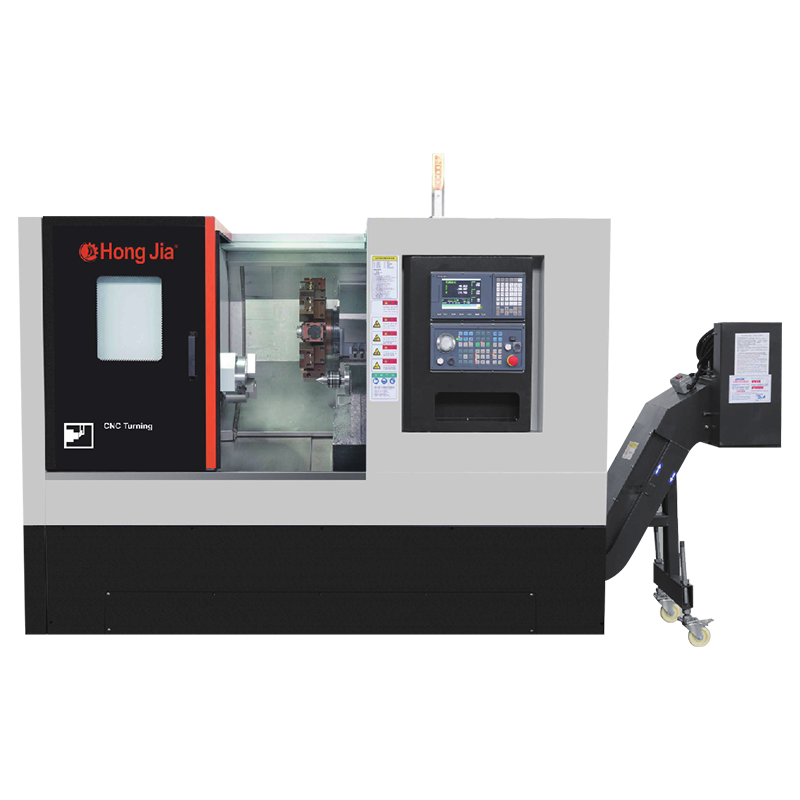
Hongjia CNC:er T36P horisontellt svarvcentrum är ett direkt exempel på kategorin: dess planerade verktygssekvens täcker svarvning, borrning och borrning i en programcykel utan att delen rör sig mellan maskiner.
De sex specifikationer som avgör om den passar
Ett försäljningsblad kan lista tjugo parametrar. I praktiken avgör sex av dem om maskinen kan hålla dina delar, skära ditt material och uppfylla dina toleranser. Jämför dessa siffror först innan du tittar på valfria funktioner.
| Parameter | Vad det betyder | Typiskt mellanstort värde | Varför det spelar roll |
|---|---|---|---|
| Max vriddiameter | Största arbetsstyckets svängning som rensar bädden, verktygen och spånflödet | 350–500 mm | Flänsade delar och specialanpassade käftar behöver ståhöjd |
| Svänglängd | Den längsta delen som maskinen kan stödja mellan centra | 500–1 500 mm | Längre skaft kräver en längre säng eller en annan modell |
| Spindelhastighet | Huvudspindelns maximala rotationshastighet | 4 500–6 000 rpm | Finbehandling med liten diameter kan bara nå bra ythastigheter vid höga varvtal |
| Drivna verktygsstationer | Antal revolverpositioner som kan köra spänningsförande roterande verktyg | 8–14 stationer | Fler livestationer låter ett program slutföra fler operationer |
| C-axelns upplösning | Spindelns minsta vinkelpositioneringssteg | 0,001° | Fin upplösning håller korshål och plattor i rätt vinkel |
| Positioneringsnoggrannhet | Repeterbar linjär noggrannhet för glidaxlarna | ±0,005–0,01 mm | Begränsar direkt vilka rittoleranser du kan hålla |
För de flesta jobbbutiker är ett medelstort horisontellt svarvcentrum med ungefär 400–500 mm maximal svarvdiameter och cirka en meter svarvlängd den praktiska utgångspunkten. Om dina delar sitter tydligt inom dessa dimensioner, välj den lättare ramen och investera den sparade budgeten i verktyg eller automatisering.
Välj konfiguration från delen, inte broschyren
För nästan varje köpare är den praktiska regeln: köp den minsta maskinen som kan hålla de delar du kör idag plus de flesta av de delar du citerar, med alla operationer utförda i en fastspänning. En större ram än nödvändigt kostar pengar, golvyta och till och med skärprestanda på små arbetsstycken.
1
Mät det riktiga kuvertet
Maximal vriddiameter och mittavstånd måste täcka din största del plus käfthöjd och verktygsinställning. En flänsförsedd axel ändrar kravet mer än dess nominella diameter antyder, så mät det färdiga ämnet, inte ritningens grundmått.
2
Matcha kraft till material
Rostfria, värmebehandlade och höghårda legeringar behöver spindelmoment och strukturell styvhet mer än topphastighet. Kontrollera det nominella vridmomentet vid arbetshastigheten snarare än maximala hästkrafter, eftersom det är siffran som styr verklig grovbearbetningsprestanda.
3
Räkna de funktioner som behöver drivna verktyg
Tvärhål, plattor, kilspår, slitsar och excentriska hål behöver var och en en livestation och en C-axelfunktion. Lämna lediga livestationer i tornet för framtida jobb; Skillnaden mellan att kunna citera en ny del eller att vägra den är ofta en driven position.
4
Planera automationsnivån
Högvolymsatser motiverar dubbla spindlar eller automatisk arbetsstyckesöverföring. Blandad kortvarig produktion betjänas bättre av ett standardtorn med drivna verktyg och snabb omställning. Hela beslutsordern - kuvert, material, funktioner, batchstorlek - beskrivs i vår separata guide om hur man väljer en horisontell CNC-svarv- och fräsmaskin .
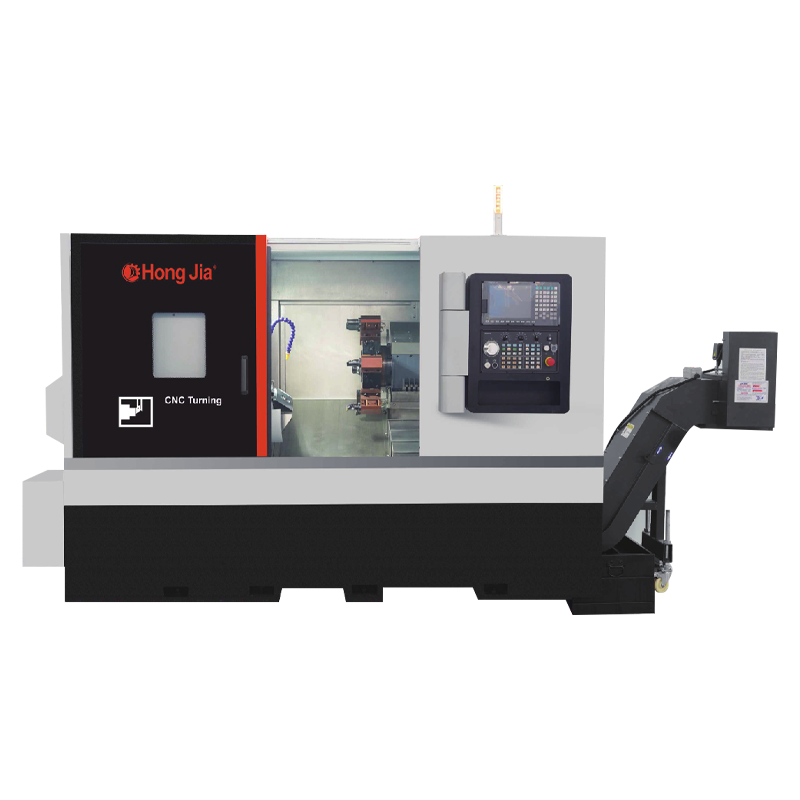
För komplexa axlar som behöver bearbetas i båda ändar, kan en automatisk dockningskonfiguration med dubbla spindlar minska den totala cykeltiden dramatiskt eftersom arbetsstycket överförs direkt från en spindel till den andra utan extra inställningar. Hongjias NC106DS är byggd kring denna princip.
Realistiska noggrannhetsförväntningar
Noggrannhet är ett förhållande mellan maskinbearbetade funktioner, inte en siffra på en testrapport. Den starkaste anledningen till att välja en kombinerad svarv-fräsmaskin är konsistensen som skapas av en enda fastspänning.
0,01–0,02 mm Typiskt utslag mellan svarvade och frästa detaljer på en styvt hållen del
H7 Borrningstolerans uppnås rutinmässigt med finborrning på samma uppsättning
Ra 0,8–1,6 µm Ytfinish från standardsvarvning; ett målpass kan sänka den ytterligare
Dessa värden förutsätter ett styvt arbetsstycke, lämplig skärgeometri och en maskin i rimligt skick. De kommer inte att hålla på tunnväggiga delar eller med långa, avböjande verktyg: maskinen ger potentialen, men detaljdesignen och processen avgör det slutliga resultatet.
Kombinerad maskin eller tvåmaskinsvägen?
Beslutet är enkelt att ange: välj den kombinerade maskinen när dina delar är roterande men inkluderar funktioner som kräver fräsning eller borrning. Dedikerad ren högvolymsvarvning och stort prismatisk fräsarbete förblir bättre på separata maskiner. Valet beror på hur majoriteten av dina partier faktiskt ser ut.
Välj svarvning-fräsning när
- Delar har tvärgående hål, plana hål, kilspår eller hål utanför centrum
- Koncentricitet mellan svarvade och frästa detaljer finns på ritningen
- Batchstorlekar varierar och installationstiden är den verkliga flaskhalsen
- Golvytan är knapp och en maskin kan ersätta två
Välj separata maskiner när
- Långa produktionsserier är nästan ren svarvning
- Du behöver ett mycket stort fräs kuvert för stora prismatiska detaljer
- Du har redan ledig kapacitet på båda sidor
- Tung borttagning av fräsmaterial skulle belasta en kombinerad maskins torn
En användbar mental modell: varje förändring av maskinbelastning är en källa till fel. Ett svarvverk tar bort tre eller fyra laster per del, och för blandat korttidsarbete är varje borttagen last direkt vinst.
Vad du ska kontrollera innan du beställer
Specifikationslistan spelar bara roll om tillverkaren kan leverera konfigurationen och stå bakom den. Ställ dessa frågor och skriv ner svaren.
- Anpassad konfiguration: kan spindelhastighetsområde, revolverlayout, kylvätskesystem och spånhantering anpassas till dina delar?
- Acceptansstandard: hur testas maskinen mot ditt eget arbetsstycke innan leverans?
- Erfarenhet och produktion: har fabriken levererat jämförbara maskiner? Företagets egna siffror beskriver mer än 20 års branscherfarenhet, en årlig produktion på cirka 1 000 maskiner och över 500 kundinstallationer.
20 År av branscherfarenhet
1 000 Maskiner som tillverkas per år
500 Kundinstallationer
En tillverkarprofil som t.ex Hongjia CNC:er company introduction är en rimlig utgångspunkt, men din egen provdel är den verkliga referensen. Be om ett skärprov med ett representativt arbetsstycke; resultatet säger mer än någon annan broschyr.
För produktion av axel och bussningar i stora volymer, använder Hongjias NC110DY sin högproduktionskonfiguration för att förkorta cykeltiderna, vilket är exakt den typen av alternativ att utforska när antalet partier klättrar i tusental.
Köp maskinen som passar de delar du har idag och lämna marginal för de delar du kommer att citera imorgon. Rätt CNC-svarv- och fräscenter gör två maskiners arbete utan att någonsin be operatören att spänna fast en bra del igen.
