
Tveka inte att kontakta när du behöver oss!
 Hem / Nybörjare / Branschnyheter / Delar av en CNC-fräsmaskin förklaras: Funktion, specifikationer och tips
Delar av en CNC-fräsmaskin förklaras: Funktion, specifikationer och tips
 2026.09.02
 Branschnyheter
Kärnsvar: De väsentliga delarna av en CNC-fräsmaskin i ett ögonkast
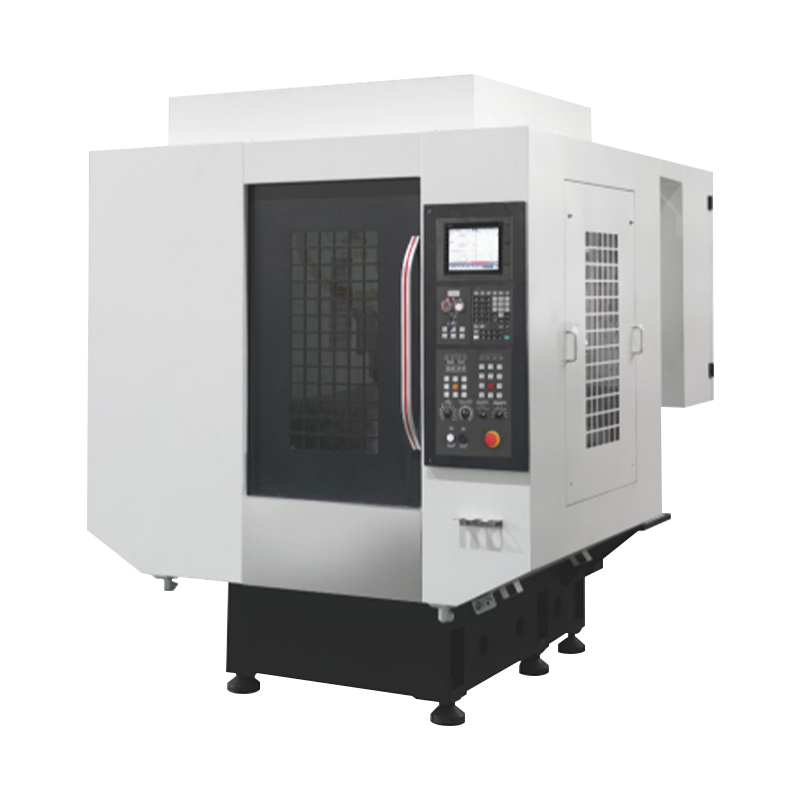
A CNC-fräsmaskin är byggd av sju kärngrupper av delar: maskinbasen och pelaren, arbetsbordet, spindelenheten, axeldrivsystemet (servomotorer, kulskruvar och linjära styrbanor), verktygsmagasinet med dess automatiska verktygsväxlare, CNC-styrenheten samt kylvätske- och smörjsystemet. Var och en av dessa grupper har en direkt, mätbar effekt på skärnoggrannhet, styvhet och daglig produktion, så att förstå vad varje del gör är det snabbaste sättet att utvärdera, använda eller underhålla en fräsmaskin korrekt.
Ett typiskt 3-axligt vertikalt bearbetningscenter kör en spindelhastighetsområde på 6 000 till 12 000 rpm , en arbetsbordsresa på ungefär 800 till 1 000 mm på X-axeln och snabba travershastigheter mellan 24 och 48 m/min. Avsnitten nedan bryter ner varje del individuellt, förklarar hur de interagerar under en bearbetningscykel och visar var fräsmaskinsdelar skiljer sig från CNC-svarvdelar så att köpare inte blandar ihop de två maskintyperna.
Hur bearbetningsprocessen flyter genom varje del
Att förstå delar isolerat är användbart, men att se hur de samarbetar under en enda bearbetningscykel gör förhållandet mellan dem mycket tydligare.
- 1 Klämning — Arbetsstycket fästs på arbetsbordet genom ett skruvstäd, fixtur eller klämplatta.
- 2 Verktygsladdning — den automatiska verktygsväxlaren drar den önskade fräsen från verktygsmagasinet in i spindeln.
- 3 Positionering — servomotorer driver kulskruvarna och flyttar bordet och spindelhuvudet längs programmerade X-, Y- och Z-koordinater.
- 4 Skärning — spindeln roterar verktyget med det programmerade varvtalet medan kylvätska sprutas på skärzonen.
- 5 Efterbehandling — När alla verktygsbanor är klara, återvänder bordet hem och den färdiga delen tas bort för inspektion.
Nyckelspindel och motorspecifikationer som påverkar prestanda
En 15 kW spindelmotor kan skära ungefär tre gånger snabbare i stål än en 5,5 kW enhet under samma verktygsdiameter.
Spindeln och dess drivmotor är vanligtvis den enskilt dyraste delgruppen på en CNC-fräsmaskin, och deras specifikation avgör vilka material och skärdjup maskinen klarar av. Vanliga referensintervall inkluderar:
- Spindelkraft: 5,5 kW till 15 kW för generella vertikala bearbetningscentra
- Spindelhastighet: upp till 12 000 RPM på standardmodeller, med höghastighetsspindlar som når 24 000 RPM
- Snabbtraversering: 24 till 48 m/min beroende på servomotorns vridmoment och kulskruvens ledning
- Positioneringsnoggrannhet: vanligtvis inom ±0,005 mm på ett väl underhållet axelsystem
Att välja rätt verktygshållare och automatisk verktygsväxlare
Verktygshållaren och den automatiska verktygsväxlaren (ATC) samverkar för att byta fräsar mitt i programmet utan manuella ingrepp. Att få denna delgrupp rätt har stor inverkan på cykeltid och repeterbarhet.
Praktiska urvalstips
- Matcha verktygshållarens kona (BT30, BT40 eller HSK) till spindelns nosspecifikation innan du beställer verktyg.
- Kontrollera ATC-kapaciteten — a 16 till 24 stationsmagasin täcker de flesta allmänna fräsjobb utan frekventa manuella omladdningar.
- Verifiera verktygsbyte tid, eftersom en snabb växlare i genomsnitt 1 till 2 sekunder per byte kan raka bort meningsfulla minuter från ett multiverktygsprogram.
- Balansera verktygshållare över ungefär 8 000 RPM för att förhindra slitage på spindellagren från obalansvibrationer.
CNC-fräsmaskindelar vs CNC-svarv Delar: Vanliga mix-ups
Köpare som är nya med CNC-utrustning antar ofta en CNC-svarv och en CNC-fräsmaskin delar samma delnamn, men flera komponenter har mycket olika roller på varje plattform. Tabellen nedan reder ut den vanligaste förvirringen.
| Del | På en CNC-fräsmaskin | På en CNC-svarv |
|---|---|---|
| Arbetshållning | Skruvskruv eller fixtur skruvad på ett stationärt arbetsbord | Chuck som roterar arbetsstycket mot ett fast verktyg |
| Spindelroll | Snurrar skärverktyget medan arbetsstycket står stilla | Snurrar arbetsstycket medan skärverktyget står stilla |
| Axellayout | Vanligtvis linjära X, Y och Z axlar | Vanligtvis linjära X- och Z-axlar med kontinuerlig C-axelrotation |
| Delarna som passar bäst | Fickor, slitsar, platta ytor, borrade mönster | Runda axlar, hylsor, gängade och koniska delar |
Viktiga skillnader på delnivå mellan en CNC-fräsmaskin och en CNC-svarv.
Underhållschecklista för tillförlitlighet på lång sikt
De flesta fel på en CNC-fräs kan spåras tillbaka till överhoppad smörjning eller fördröjd rengöring snarare än defekta komponenter. En enkel, konsekvent checklista förlänger delens livslängd avsevärt.
- Smörj kulskruvar och linjära styrbanor enligt det schema som fastställts av tillverkaren, vanligen var 40:e till 80:e drifttimme .
- Inspektera ATC-griparmen och verktygets klämmekanism varje månad för slitage som kan tappa ett verktyg mitt i cykeln.
- Rengör kylvätskefiltren och kontrollera koncentrationen varje vecka för att förhindra igensättning av munstycket och överhettning av spindeln.
- Kontrollera spindellagertemperaturen under uppvärmning; en stabil läsning under 60°C efter 20 minuter indikerar generellt friska lager.
Säkerhetsanvisningar vid hantering av rörliga delar
Flera delar på en CNC-fräsmaskin rör sig i hög hastighet eller bär lagrad energi, så några säkerhetsvanor bör aldrig hoppa över.
- Håll spindelskyddet och axelkåporna stängda under varje skärcykel; nå aldrig in i arbetsområdet när spindeln roterar.
- Spärra maskinens ström innan du servar ATC-magasinet, kulskruvarna eller kylvätskepumpen.
- Använd rätt balanseringsgrad för verktygshållaren vid höga varvtal för att undvika plötslig verktygsutkastning.
- Bär endast skärtåliga handskar när spindeln är helt stoppad, aldrig när den svänger.
Vanliga frågor om CNC-fräsmaskin Delar
Q Vilken del slits snabbast på en CNC-fräs?
Skärverktyg och verktygshållare slits först eftersom de är i direkt kontakt med arbetsstycket, följt av kulskruvar och linjära styrbanor om smörjningen försummas.
Q Kan samma verktyg användas på en CNC-fräsmaskin och en CNC-svarv?
Nej. En CNC-svarv använder svarvskär och enpunktsskärverktyg monterade i en fast verktygsstolpe, medan en fräsmaskin använder roterande pinnfräsar, borrar och planfräsar som hålls i spindeln.
Q Hur ofta ska CNC-styrenheten och drivdelarna kontrolleras?
En grundläggande inspektion av kontakter, kylfläktar och reservbatterier var tredje till sjätte månad räcker vanligtvis för att förhindra oplanerade elektriska stillestånd.
Q Var kan jag se fullständiga delkonfigurationer för en CNC-fräsmaskin?
Specifikationer för hela spindeln, axeln och verktygsmagasinet för aktuella modeller finns på Hongjias CNC-produktsida.
