
Tveka inte att kontakta när du behöver oss!
 Hem / Nybörjare / Branschnyheter / Köpguide för fräs M/C: Maskintyper, nyckelspecifikationer och urvalstips för butiker
Köpguide för fräs M/C: Maskintyper, nyckelspecifikationer och urvalstips för butiker
 2026.10.07
 Branschnyheter
Vad en Milling M/C faktiskt gör
En fräs m/c tar bort material med en roterande fräs med flera kuggar medan arbetsstycket förblir fastklämt vid ett bord. Den enda meningen skiljer fräsning från svarvning: på en svarv snurrar delen och verktyget står stilla; på en fräsmaskin snurrar verktyget och delen matas förbi den.
Den skillnaden avgör vad varje maskin gör bra. Eftersom fräsning är ett avbrutet snitt, med varje skärkant i ingrepp under endast en del av ett varv, hanterar den plattor, slitsar, fickor, skuldror, kilspår och konturerade ytor. Runda, axiellt symmetriska delar hör fortfarande hemma på en svarv.
De flesta moderna maskiner styrs av CNC över tre till fem axlar. Treaxliga modeller rör sig endast i X, Y och Z. Fyr- och femaxliga modeller lägger till en eller två roterande axlar, vilket gör att flera ytor kan bearbetas i en enda uppsättning och tar bort återklämningsfel från processen.
Fyra strukturella typer och vad var och en hanterar
Innan du jämför slag och axelantal, ställ in spindelns riktning. Den bestämmer spånavgången, hur fräsen når delen och hur mycket av skäret som operatören faktiskt kan se.
| Typ | Spindel | Typiskt arbete | Huvudbegränsning |
|---|---|---|---|
| Vertikal | Vertikal, Z axis downward | Ytor, fickor, formytor, borrning och gängning | Spån evakuering från djupa hålrum |
| Horisontell | Horisontell | Slitsning, sidoytor av lådtyp, tung avverkning | Att hålla i arbete och titta är mindre bekvämt |
| Universal | Justerbart eller vridbart huvud | Vinkelfunktioner, flera ansikten i en uppsättning | Något lägre styvhet än en dedikerad design |
| Dubbel kolumn | Vertikal, carried on a bridge | Stora delar, långa resvägar | Golvyta och inköpskostnad |
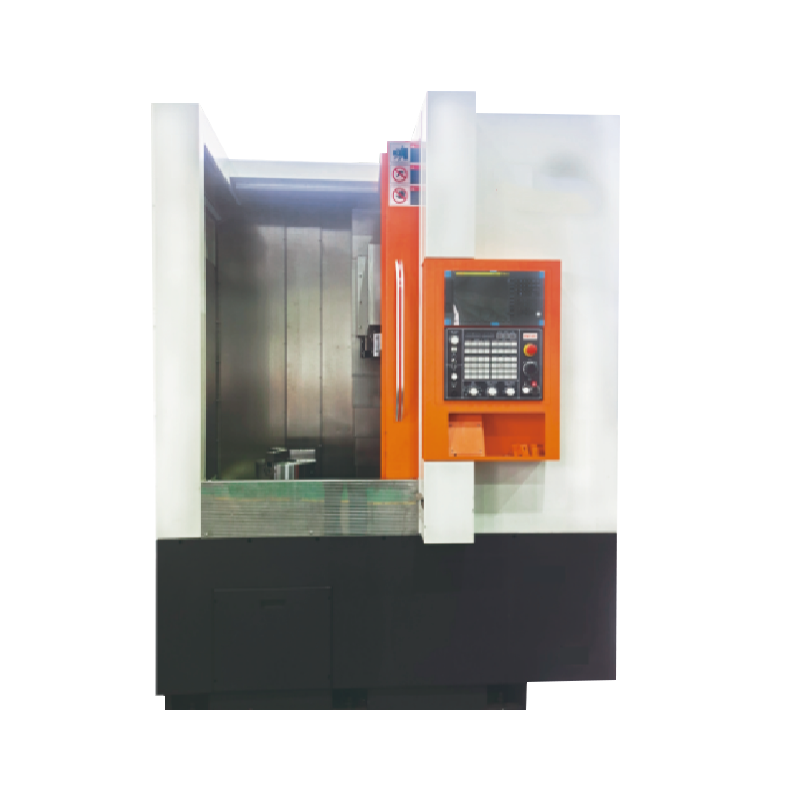
Vertikal är standard för allmänt jobbarbete. Föraren ser rakt in i skärzonen, arbetshållningen är enkel och ett roterande bord på fjärde axeln kan läggas till senare utan att bygga om maskinen. Den kombinationen är anledningen till att ett vertikalt bearbetningscenter bär det mesta av den dagliga fräsbelastningen i en allmän verkstad.
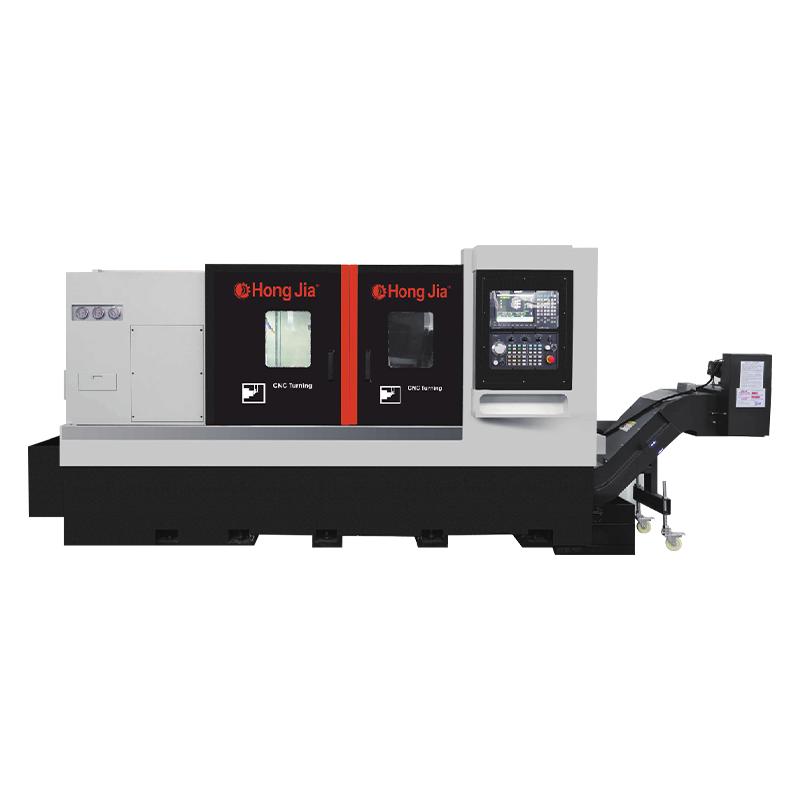
 Vertikal Machining Centre Det vertikala bearbetningscentret är en högpresterande CNC-bearbetningsutrustning lämplig för precisionsbearbetning av komplexa delar. Den använder en högprecisionsboll på C3-nivå... Visa produkt →
Specifikationer som faktiskt flyttar priset
Två maskiner kan citera samma X-axelrörelse och ändå skilja sig med en faktor två i pris. Gapet ligger under rubriken resebild. Kontrollera dessa punkter en efter en:
- Bordsstorlek och användbar resa. Subtrahera utrymmet som tas av skruvstäd, fixturer och eventuellt roterande bord. Ett 800 mm X slaglängd med en 150 mm fixtur lämnar ungefär 650 mm för detaljen.
- Spindelkona och kraft. BT40 täcker det mesta medellångt arbete. BT50 och högre vridmoment passar tung spånavverkning i stål.
- Spindelhastighetsområde. En hög topphastighet hjälper verktyg med liten diameter och aluminium, men grovbearbetningsprestanda bestäms av vridmomentet i den nedre delen av området.
- Snabbtransport och skärmatningshastigheter. Snabba hastigheter minskar luftskärningstiden; skärmatningshastigheter bör anges vid ett angivet skärdjup, inte isolerat.
- Positionerings- och repetitionsnoggrannhet. Detta är två separata nummer. Upprepad noggrannhet styr batchkonsistens; positioneringsnoggrannheten styr hur nära verktyget når den programmerade punkten.
- Verktygsmagasinskapacitet och bytestid. Ett litet magasin innebär täta stopp, och chip-till-chip-tid ackumuleras över ett skift.
- CNC-system och styrda axlar. Bekräfta vid acceptans vilka funktioner som är aktiverade, istället för att acceptera ett löfte om att de kan läggas till senare.
- Spånborttagning och kylvätskehantering. I djupa fickor och brotscharbete orsakar spånansamling defekter tidigare än verktygsslitage gör.
Fräsning eller svarvning: Matcha maskinen med detaljen
Köpare väljer ofta utrustning utifrån vad som redan finns på golvet snarare än på geometrin framför dem. En säkrare tankeordning börjar med delen:
- Roterande delar som axlar, hylsor, flänsar och beslag går snabbast på en svarv eller en horisontellt vridcentrum .
- Prismatiska delar som plattor, hus, konsoler och forminsatser hör hemma på en fräs m/c.
- Delar som kombinerar båda funktionerna, såsom en ventilkropp med frästa kuddar, behöver antingen två operationer eller en passage på en vändfräsplattform.
Om samma maskin måste täcka båda familjerna är en treaxlig vertikalfräs den mer praktiska utgångspunkten. Om arbetsbelastningen till stor del är schaktliknande produktion, är det helt enkelt fel inköpsordning att köpa en kvarn först.
Komponenter som avgör långsiktig noggrannhet
Initial noggrannhet kommer från montering. Noggrannhet efter fem år kommer från delarna själva. Rangordnade efter effekt på den färdiga ytan är dessa artiklar värda att fråga en leverantör om:
- Spindelmontage. Lagerarrangemang, förspänning och termiskt beteende avgör om ytkvaliteten håller sig överst i hastighetsintervallet.
- Styrbanor. Lådvägar motstår tunga skärbelastningar; linjära skenor tillåter snabbare forsar och håller precisionen längre. Valet bör följa skärningstypen, inte en allmän preferens.
- Kulskruvar. Förspänningsklass och ledning påverkar spelet och hur repeterbart axeln återgår till position.
- Gjutgods. Harts-sandjärn, korrekt åldrat och generöst proportionerat, dämpar vibrationer. En lätt bädd sänder det, och resultatet framträder som pladdermärken på arbetsstycket.
- CNC-system. Styrningen avgör vilka cykler som är tillgängliga och hur maskinen kan utökas senare.
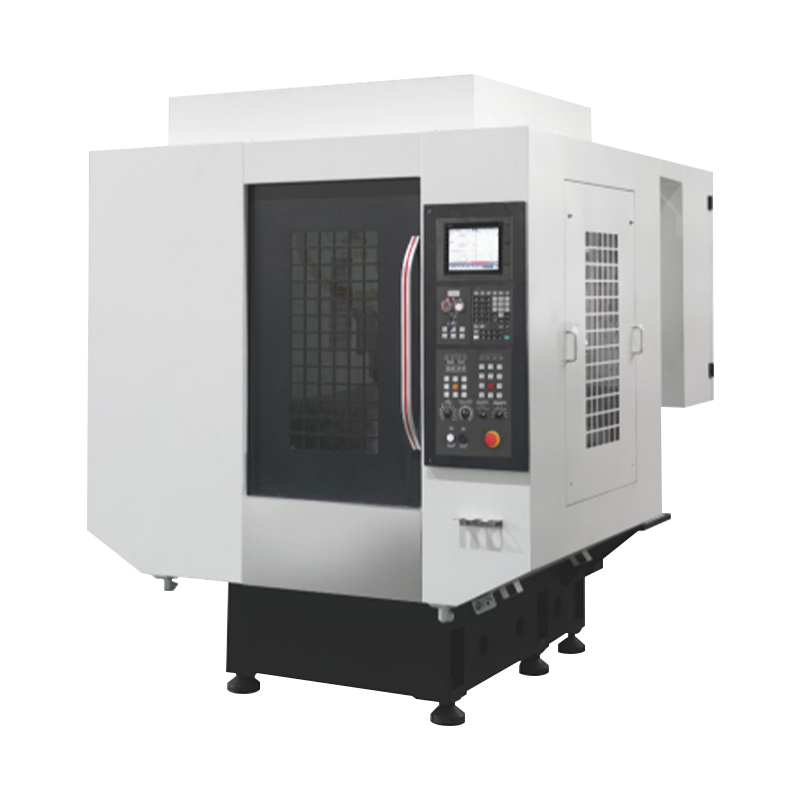
För stora tunga arbetsstycken flyttas strukturen upp till en konstruktion av brotyp där spindeln bärs på en tvärbalk och bordet förblir fixerat, så att maskinen inte behöver flytta delens massa.
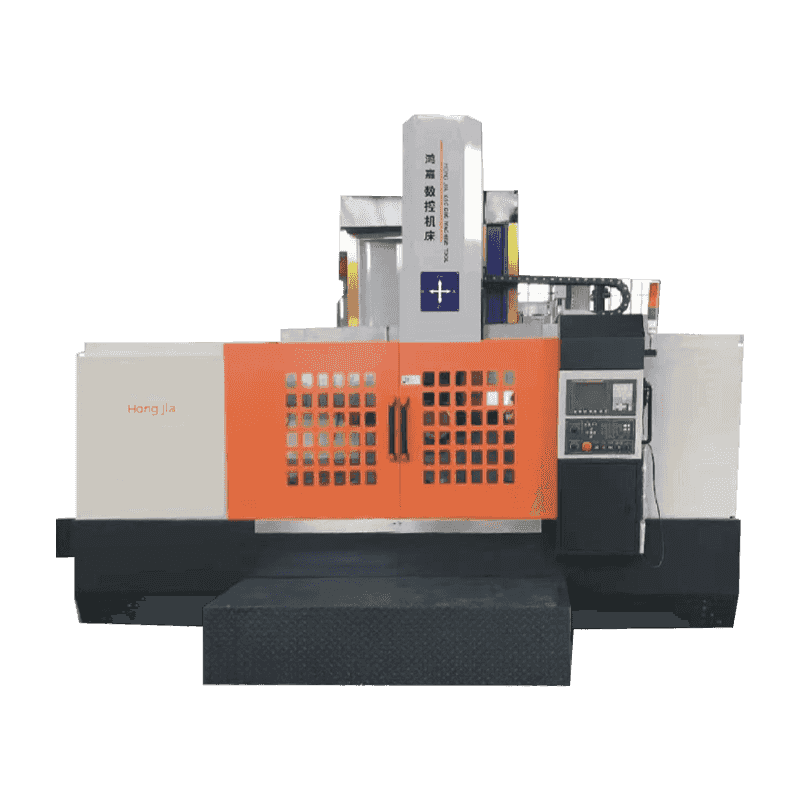
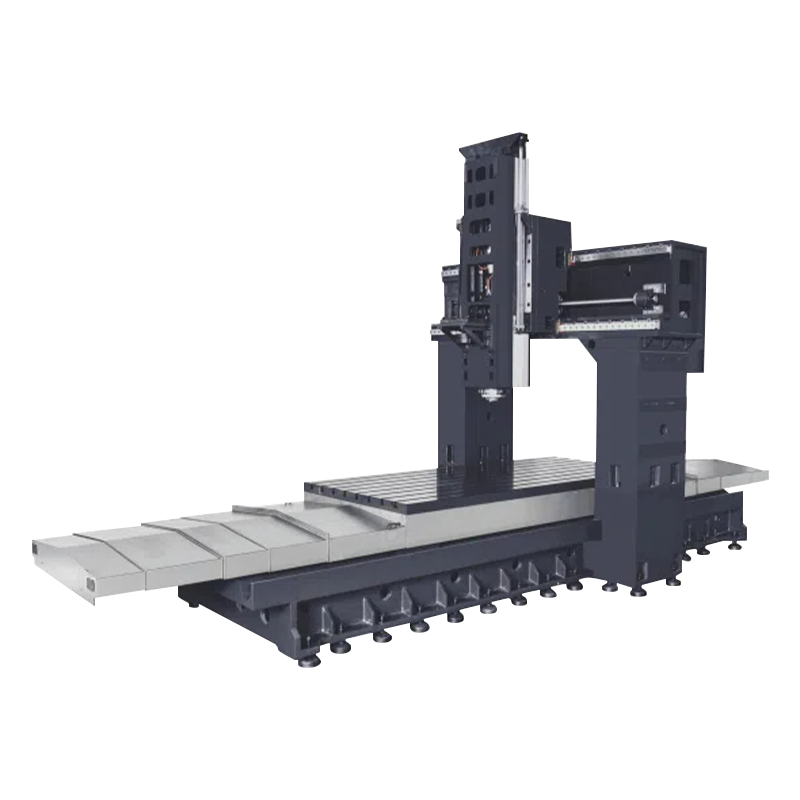 Dubbelkolumnbearbetningscenter Borr- och gängmaskiner använder högkvalitativa konfigurationer, såsom 'Gintech PMI', 'Shangyin HIWIN' eller 'THK' C3-grade kulskruvar, P4-grade lager, 'Speedcn' dire... Visa produkt →
Fyra misstag som köpare fortsätter att upprepa
- Köper enbart på resa. En maskin som passar delen på papper kanske inte passar fixturen, det roterande bordet och kylvätskeskydden också.
- Att välja en spindel efter toppfart. En 12 000 rpm spindel med lågt vridmoment stannar i ett kraftigt stålsnitt, medan en långsammare, vridmomentigare spindel avslutar samma jobb utan att klaga.
- Underskattning av spån- och kylvätskehantering. Instängda spån skärs igen vid nästa pass, vilket visar sig som dålig finish och accelererat skärslitage snarare än som ett uppenbart fel.
- Accepterar statiska geometriresultat utan ett provsnitt. Geometrikontroller bekräftar inriktningen, men endast ett provsnitt på ditt eget material med dina egna parametrar bekräftar att maskinen kommer att hålla tolerans i produktionen.
Där en konventionell fräs M/C fortfarande är meningsfull
Inte alla jobb behöver en CNC-kontroll. I underhållsverkstäder, verktygsarbeten i ett stycke och träningsmiljöer kostar en manuell knä-fräs med vridbart huvud och handmatning mindre, ställer in snabbare och är lättare för en ny operatör att närma sig.
En universell lyftbordsmaskin av denna klass hanterar plana ytor, kantiga ytor, slitsar och kilspår. Det kan inte matcha repeterbarheten för en servodriven axel, men där kravet aldrig krävde den repeterbarheten i första hand spelar gapet ingen roll.
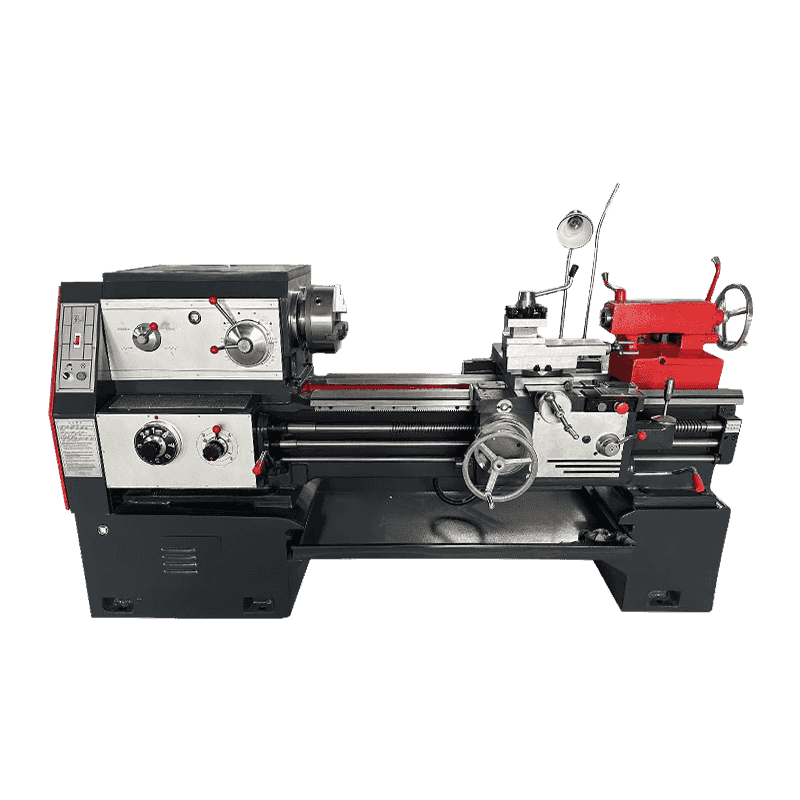
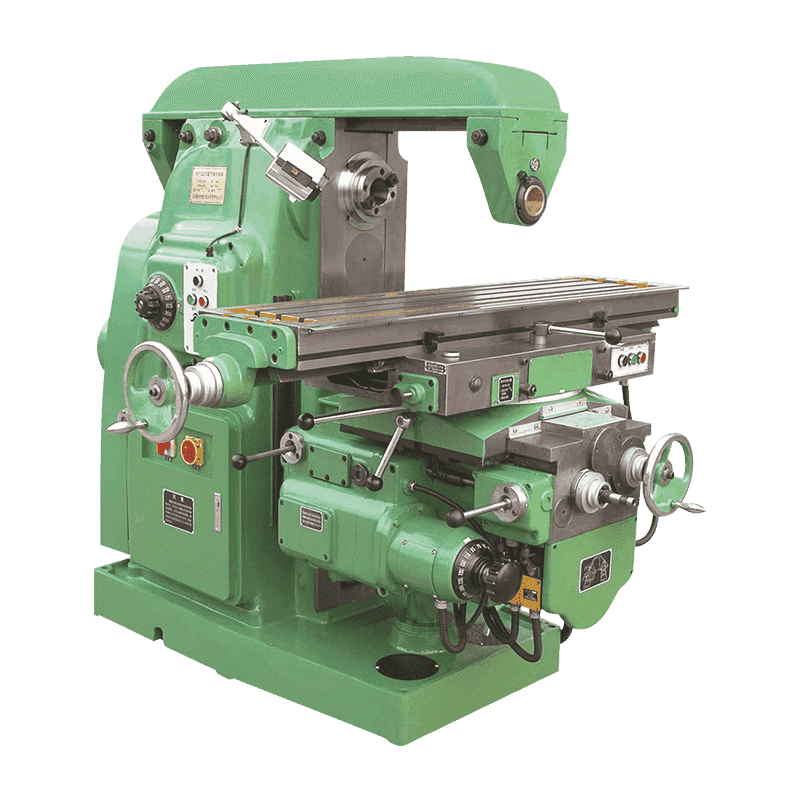 X6132 Universal lyftbordsfräsmaskin Produktintroduktion och användning Denna verktygsmaskin är en slags stark metallskärningsmaskin, verktygsmaskinen har stark styvhet, ett brett matningshastighetsområde och kan ... Visa produkt →
Acceptanstestning och daglig skötsel
Kör acceptans på dina egna delar. Provbitar som tillhandahålls av leverantörer är användbara för jämförelse, men de återger sällan materialet, fixturen eller toleranserna för verklig produktion.
- Geometrikontroll. Verifiera rakhet, rakhet och spindelns radiella utlopp mot de publicerade siffrorna innan du kvitterar.
- Provklippa. Bearbeta ditt material med dina normala parametrar och mät den färdiga ytan mot rittoleransen.
- Kontinuerlig löpning. Kör en fyra till åtta timmars cykel och titta på spindelns temperatur, axeldrift och upprepad noggrannhet över skiftet.
- Daglig rutin. Rensa spån, kontrollera vägsmörjningen och bekräfta kylvätskekoncentrationen innan dagens första skärning.
- Kvartalsvis besiktning. Kontrollera kulskruvens glapp och styrbanans skick, och jämna ut maskinen igen om fundamentet har flyttats.
Ta tillbaka den till maskinen på ditt golv
En fräsning m/c väljs på tre saker: delarnas geometri, det verkliga storleksintervallet du kommer att köra och produktiviteten från verktyg till verktyg varje skift kräver. Avgör dem först och specifikationslistan skriver i stort sett sig själv.
Ningbo Hongjia CNC har byggt metallskärningsutrustning sedan 2006, med en katalog som täcker horisontella svarv- och fräscentra, vertikala svarvar, fräscentra och konventionella maskiner. Ett vertikalt bearbetningscenter täcker huvuddelen av allmänt fräsarbete, en dubbelkolonnstruktur täcker stora delar och en universell lyftbordsfräs fyller tomrummet där en CNC-styrning inte alls krävs.
Om du vill att urvalet ska kontrolleras mot specifika ritningar och toleranser, skicka detaljinformationen istället för att bara bläddra i katalogen. Bakgrunden till tillverkningsoperationen anges på om Ningbo Hongjia CNC sida.
