
Tveka inte att kontakta när du behöver oss!
 Hem / Nybörjare / Branschnyheter / CNC-kodningsspråk förklarat: G-kod, M-kod och kontrolldialekter för maskinister
CNC-kodningsspråk förklarat: G-kod, M-kod och kontrolldialekter för maskinister
 2026.10.14
 Branschnyheter
Två svarvar som står sida vid sida i samma verkstad kan köra vad som ser ut som samma program och ändå bete sig olika. En kontroll läser G71 som en tvåblocksvarvcykel och grovbearbetar delen exakt som skrivet; en annan förväntar sig ett cykelanrop och larmar ut på första linjen. Den luckan är anledningen till att frasen CNC-kodningsspråk förtjänar en riktig definition istället för ett ettordssvar.
Det korta svaret: CNC-kodningsspråket är G-kod, standardiserat som ISO 6983, byggt av adressbokstäver som beskriver rörelse, matning, hastighet och verktygsval. Runt den kärnan lägger varje kontrollbyggare sina egna M-koder, standardcykler, makrovariabler och synkroniseringskommandon. Lär dig standardkärnan och du kan läsa nästan alla program. Lär dig dialekten och du kan faktiskt köra maskinen.
Det som följer täcker blockstruktur, koderna som används varje dag, modala grupper och ordningsfällorna inuti dem, de viktigaste dialektfamiljerna, makro- och subspindelprogrammering och hur man bevisar ett program innan det rör metall.
Vad CNC-kodningsspråket faktiskt består av
G-koden bär geometri och matning: var verktyget färdas, hur snabbt och längs vilken väg. M-koder bär maskinfunktioner: spindel på och av, kylvätska, chuckklämma och avklämma, verktygsbyte, ändstock, programstopp. Adressbokstäver tillhandahåller parametrarna - X, Y och Z för position, F för matning, S för hastighet, T för verktyg och offset, N för sekvensnummer.
Tre detaljer fångar folk tidigt. På de flesta svarvcentra är X programmerad som en diameter snarare än en radie, så X50.0 vänder en 50 mm diameter. Matningen kan vara per minut (G98) eller per varv (G99), och samma F-värde betyder något helt annat under varje läge. Och G-kod är inte ett enda filformat: en kontroll läser en specifik dialekt, och en CAM-postprocessor måste skrivas för den dialekten innan utdata körs.
Om du fortfarande bygger flyt, a klarspråk översikt över svarvning och fräsning grunderna är värt en timme av din tid innan du börjar redigera produktionsprogram.
Anatomi av ett enda block
Ett block är en rad i ett program, och det behöver bara adresserna som ändras. En grovbearbetning på en svarv kan läsa N120 G01 X48.0 Z-32,0 F0,25 - ett sekvensnummer, ett linjärt interpolationskommando, en absolut diameterposition, en absolut Z-position och en matning på 0,25 mm per varv.
Läs från vänster till höger, blocket är en mening: maskinen får veta vilken typ av drag den ska göra, var den ska hamna och hur snabbt den ska ta sig dit. Bokstäverna som visas är språkets vokabulär.
| Adress | Vad den gör | Exempel |
|---|---|---|
| N | Sekvensnummer för blocket; användbar när du söker eller startar om mitt i programmet | N120 |
| G | Förberedande eller rörelsekommando | G01 |
| X, Y, Z | Målposition på huvudaxlarna; absolut under G90, inkrementellt under G91 | Z-32.0 |
| U, W | Inkrementell rörelse på många vridreglage, med U vanligtvis skrivet som en diameter | U0,5 |
| F | Matningshastighet; per minut under G98, per varv under G99 | F0.25 |
| S | Spindelhastighet i rpm, eller ythastighet när konstant ythastighet är aktiv | S800 |
| T | Verktygsnummer och offsetnummer, ofta skrivna tillsammans | T0303 |
| M | Maskinfunktion som spindelriktning, kylvätska eller programstopp | M08 |
| R, P, Q, D | Cykel- och kompensationsparametrar; innebörden beror på cykeln som används | P100 Q200 |
| # | Makrovariabel som används för aritmetik och för godkända värden | #100=25,0 |
Tabellen är vokabulär; grammatiken är modalt tillstånd. En kontroll kommer ihåg vad som var aktivt på föregående rad och fortsätter att tillämpa det tills ett annat kommando från samma grupp ersätter det.
G-koderna du kommer att möta varje dag
Ett fungerande svarvprogram använder en förvånansvärt liten uppsättning G-koder. Tabellen nedan täcker det mesta som dyker upp på en tvåaxlig svarv under en vanlig vecka.
| Kod | Funktion | Typisk användning |
|---|---|---|
| G00 | Snabb positionering, inte skärande | Närma dig och dra tillbaka rörelser |
| G01 | Linjär interpolation vid en inställd matning | Vänder, vänder mot, tråkigt |
| G02 / G03 | Cirkulär interpolation, medurs och moturs | Radier, filéer, sfäriska former |
| G04 | Stanna en bestämd tid | Botten av ett blindhål, spårrensning |
| G20 / G21 | Inch och metrisk inmatning | Ställ in en gång överst i programmet |
| G28 | Återgå till maskinens referensposition | Säker start och programslut |
| G40 / G41 / G42 | Kutterkompensation avbryter, vänster och höger | Fräsning av profiler och kanter |
| G43 | Verktygslängdskompensation | Verktygsbyten på ett bearbetningscenter |
| G50 / G92 | Spindelhastighetsklämma eller koordinatinställning, beroende på styrningen | Hastighetsbegränsningar och enkla inställningar |
| G54 till G59 | Arbetskoordinatsystem | Flera armaturer på ett bord |
| G70 / G71 | Finbearbetnings- och grovbearbetningscykler för svarvning | Lagerborttagning på svarv |
| G76 | Träningscykel | Enpunkts in- och utvändiga gängor |
| G81 / G83 | Borrnings- och hackborrningscykler | Hålmönster, djupa hål |
| G84 | Tappningscykel | Synkroniserad tappning |
| G96 / G97 | Konstant ythastighet på och av | Vändning och vändning med en fast ythastighet |
| G98 / G99 | Matning per minut och matning per varv | Bestämma hur F tolkas |
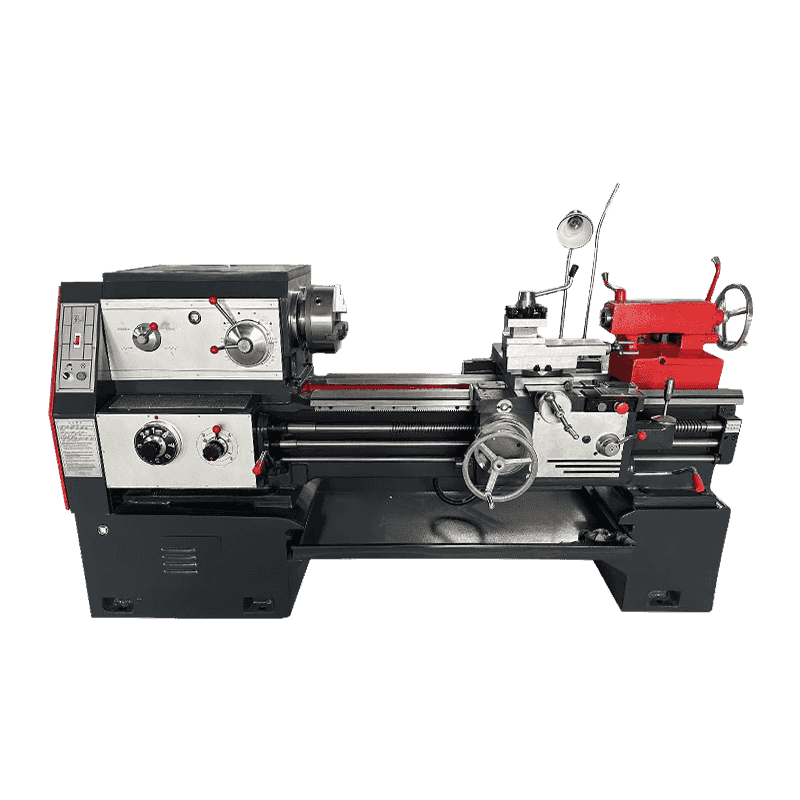
På en tvåaxlig svarv krymper listan ytterligare. Grovbearbetning, finbearbetning, gängning, borrning och konstant ythastighet täcker den stora majoriteten av produktionsarbetet, varför svarvprogram tenderar att se kompakta ut tills ett levande verktyg eller en andra spindel kommer in i bilden. En maskin som CK6150 högeffekts horisontell svarv är nästan helt programmerad med G71, G70 och G76, med G96 som hanterar ythastigheten medan den är vänd.
 CK6150 högeffekt CNC horisontell svarv Numerisk kontrollsvarv Visa produkt →
Modalgrupper och beställningsfällorna inuti dem
Varje G-kod tillhör en modal grupp, och endast en kod från en grupp kan vara aktiv åt gången. G00, G01, G02 och G03 sitter i samma grupp, så att skriva G01 avbryter det snabba draget som var aktivt innan det. Du behöver aldrig stänga av ett modalt kommando; du utfärdar helt enkelt nästa kommando från samma grupp när flytttypen ändras.
En handfull koder är icke-modala och verkar endast på blocket där de visas. G04 dwell, G28 referensretur och G53 maskinkoordinatrörelser är de vanliga exemplen.
Att beställa inuti ett block spelar lika stor roll. Fyra vanor förhindrar de flesta överraskningar:
- Sätt enhetskommandot (G20 eller G21) före någon koordinat, och aldrig mitt i en aktiv cykel.
- Ställ in matningsläget (G98 eller G99) före det första F-värdet. Att byta från per varv till per minut med samma F-nummer kan ändra den faktiska matningen med en faktor på mer än hundra.
- Placera ett verktygsanrop och dess offset på linjen före flytten som använder den, inte efter.
- Dra tillbaka med G00 till ett säkert läge innan du avbryter fräskompensation eller en konserverad cykel.
Dessa är inte stilistiska preferenser. De avgör om nästa block är en snabb in i arbetsstycket eller en kontrollerad matning på skärdjup.
Dialekter: Varför samma jobb behöver annan kod
Standarden definierar kärnan i språket, inte allt. Gängning, borrcykler, verktygshantering och makrosyntax lämnas till kontrollbyggaren, så ett program skrivet för en kontrollfamilj behöver i allmänhet redigeras innan det kan köras på en annan.
Två familjer förekommer oftast på generella svarvar och svarvcentraler: flerblockscyklarna i Fanuc-stil och cykelcyklarna i Siemens-stil. I den dagliga programmeringen ser skillnaderna ut så här.
| Funktion | Kontroll i Fanuc-stil | Kontroll i Siemens-stil |
|---|---|---|
| Träning | G76 med två eller flera parameterblock | G33 eller ett dedikerat gängningscykelanrop |
| Borrcykler | G81, G83 med R- och Q-parametrar | Cykelanrop med parametrar för djup, dwell och retract |
| Verktygsradiekompensering | G41 och G42 med ett D-offsetnummer | G41 och G42 med radien från verktygstabellen |
| Underprogramanrop | M98 med ett programnummer | Ett underprogramnamn eller en explicit anropssats |
| Makrovariabler | Numrerade variabler skrivna med # | R-parametrar |
| Konstant ythastighet | G96 med separat hastighetsklämma | G96 med en övre gränsparameter |
Här är den praktiska konsekvensen för en köpare: dialekten avgörs vid köp, inte på verkstadsgolvet efteråt. Om en svarv specificeras med en Siemens 808D-kontroll, måste programmen, postprocessorn och operatörsutbildningen matcha det valet. En maskin som CK5116B vertikalsvarv med en kolumn, som levereras med Siemens 808D-systemet, accepterar inte en cykelfil i Fanuc-stil utan att cykelblocken skrivs om.
 CK-5116B Siemens 808D CNC vertikal svarv med en kolumn Numerisk kontrollsvarv Visa produkt →
Makron, underprogram och sub-spindelarbete
När en delfamilj väl delar en form och endast skiljer sig åt i dimensioner, slutar det att vara meningsfullt att redigera varje program för hand. Två funktioner tar bort det mesta av det arbetet, och en tredje ändrar hur hela sekvensen planeras.
Underprogram
Ett underprogram innehåller en upprepad sekvens - en spårprofil, ett hålmönster, ett avgradningspass - och anropas från huvudprogrammet. Byt underprogram en gång och varje anropande program tar upp ändringen vid nästa körning.
Makrovariabler och loopar
Makrovariabler lagrar tal som programmet kan beräkna med. Ett enda makro kan bära en familj av diametrar, stega en variabel mellan pass och stopp på ett villkor, istället för att duplicera samma cykel för varje storlek. Eftersom den aritmetiska syntaxen är dialektspecifik är makrotunga program den minst bärbara delen av något programbibliotek.
Två spindlar, två kanaler
På ett dubbelspindelsvarvcenter måste programmet också koordinera två spindlar: skära på huvudspindeln, dela av, lämna ämnet till underspindeln, avsluta den andra sidan. Synkroniseringskoder och väntekommandon hindrar båda sidor från att kollidera, och detta är det minst standardiserade området på språket. Det är exakt det territorium som täcks av maskiner som NC106DS dubbelspindligt automatisk dockningssvarvcenter, där överföringssekvensen är inbyggd i maskindesignen snarare än improviserad i programmet.
 NC-106DS dubbelspindlig automatisk dockning horisontellt svarvcenter Den dubbelspindliga automatiska dockningspunkten för horisontell svarvning är en avancerad verktygsmaskin som integrerar flera bearbetningsfunktioner som svarvning, borrning, borrning... Visa produkt →
Hur man bevisar ett program innan det skär metall
Nästan varje krasch har samma form: koden verifierades aldrig mot maskinens faktiska tillstånd. En kort rutin fångar nästan alla av dem.
- Simulera på kontrollen eller i CAM och kontrollera verktygsbanan mot ritningen, inte bara för kollisioner.
- Kör programmet med reducerad snabb åsidosättning och aktiva ett block, och titta på displayen för återstående avstånd vid varje inflygning.
- Växla Z positiv med en säker mängd och kör hela programmet i luften, bekräfta verktygsbyten, förskjutningar, spindelriktning och kylvätska.
- Klipp den första delen med reducerad matningsåterställning, kontrollera sedan varje dimension mot ritningen innan du släpper programmet till produktion.
- Anteckna offseten, programversionen och verktygslistan på ett inställningsblad så att nästa körning startar från kända värden istället för minne.
Två minuters enblocksarbete vid maskinen kostar mycket mindre än en trasig verktygshållare eller en skrotad sats.
Vad du ska fråga innan du köper en maskin
Eftersom kodningsspråket är knutet till kontrollen är maskinval och programmering samma beslut. Innan du skriver under är det värt att bekräfta några punkter skriftligen:
- Vilken styrning är monterad och vilken dialekt det betyder för cykler, makron och underprogram.
- Om det redan finns en postprocessor för ditt CAM-system för den kontrollen.
- Hur mycket programminne kontrollen har och om droppmatning behövs för stora ytfiler.
- Hur många arbetsförskjutningar och verktygsförskjutningar finns tillgängliga för multifixturuppsättningar.
- Oavsett om exempelprogram, en parameterbackup och operatörsutbildning ingår.
- Vad den angivna acceptansstandarden är, och om testsnittet körs från din sida eller en demonstrationsdel.
En byggare som har spenderat två decennier på metallbearbetningsutrustning och fartyg runt tusen enheter per år tenderar att ha löst svaren på dessa frågor. Du kan läsa mer om bakgrund och historia för teamet bakom dessa svarvar innan du nominerar en modell.
