

Tveka inte att kontakta när du behöver oss!
 Hem / Nybörjare / Branschnyheter / CNC-fräs vs CNC-svarv: Hur man väljer rätt CNC-maskin för din butik
CNC-fräs vs CNC-svarv: Hur man väljer rätt CNC-maskin för din butik
 2026.10.21
 Branschnyheter
Klockan 08.00 citerar en butik en 45 mm 4140 axel med kilspår och ett 6061 aluminiumfäste med sex gängade hål. Vid 9 på morgonen är frågan bekant: köpa en CNC-svarv, en CNC-fräs eller båda? Det korta svaret är att svarven snurrar arbetsstycket, medan kvarnen snurrar verktyget. Den enda skillnaden avgör vilka funktioner som är lönsamma, vilka toleranser som är repeterbara och vilken maskin som betalar tillbaka först.
Det korta svaret: Rotation avgör maskinen
Om det mesta av värdet är i ytterdiameter, innerdiameter, ytor, spår, gängor och koncentricitet runt en mittlinje, är en CNC-svarv vanligtvis det lägre riskvalet. Om värdet är i fickor, slitsar, bultmönster, plana ytor, vinklar och hål som inte delar en enda mittlinje, är en CNC-fräs den naturliga passformen. Tabellen nedan visar de centrala mekaniska skillnaderna som driver beslutet.
| Beslutsfaktor | CNC-svarv | CNC-fräs |
|---|---|---|
| Primär rörelse | Arbetsstycket roterar | Skärverktyget roterar |
| Arbetshållning | Chuck, hylsa, frontplatta, stångmatare | Skruvskruv, fixtur, klämmor, gravsten |
| Typiskt verktyg | Svarvskär, borrstänger, borrar, kranar | Pinnfräsar, planfräsar, borrar, kranar, brotschar |
| Bästa delen funktioner | OD, ID, ytor, spår, gängor, avsmalningar | Fickor, slitsar, plattor, vinklar, hålmönster |
| Gemensam gräns | Off-center och prismatiska funktioner behöver levande verktyg | Runda delar kan vara långsamma utan en roterande axel |
Hur varje maskin tar bort metall
CNC-svarv: delen roterar
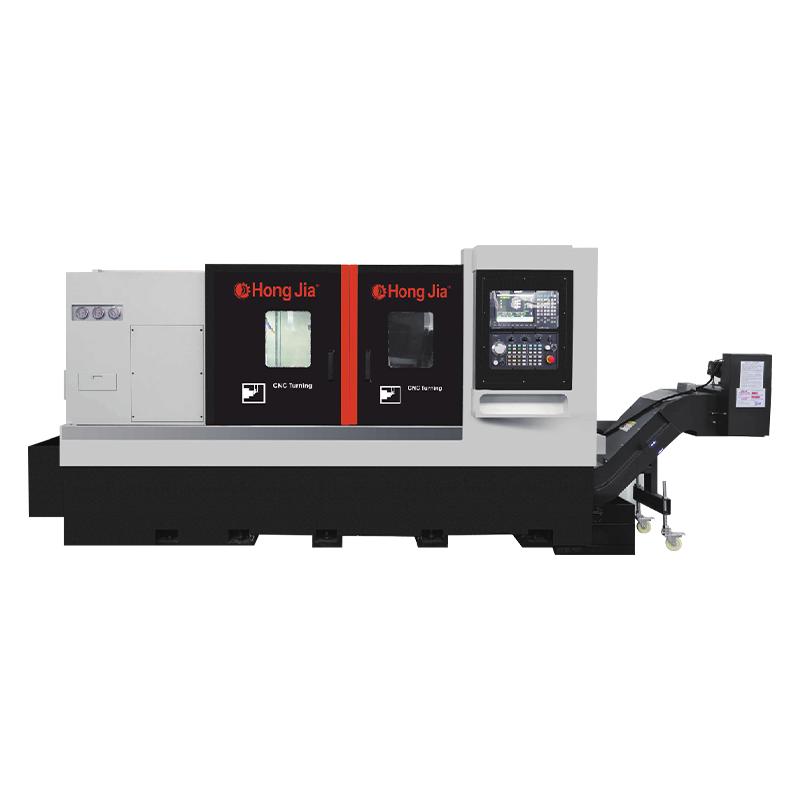
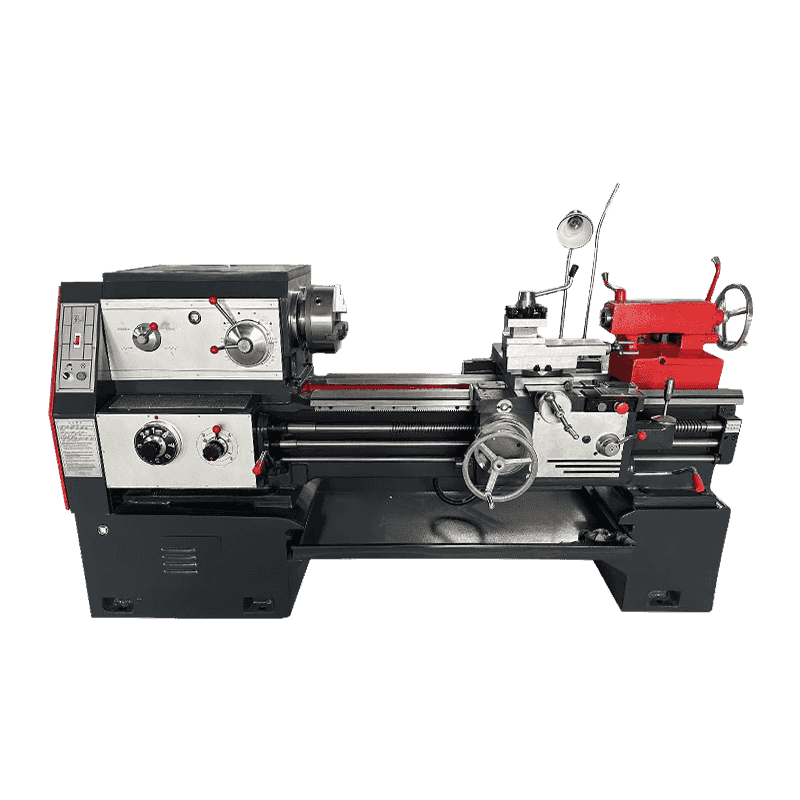
På en 2-axlig svarv flyttar X- och Z-axlarna revolvern medan spindeln håller och roterar arbetsstycket. Stångstock, chuckbackar, spännhylsor och ändstockar håller delen. Maskinen svarvar utvändiga diametrar, borrar invändiga diametrar, vänder mot ändar, skär spår, gängor och borrar på mittlinjen. Ett svarvcentrum lägger till C-axelrörelse, levande verktyg, Y-axelrörelse eller en underspindel. Det låter den fräsa plattor, borra hål utanför centrum och knacka utan att flytta delen till en andra maskin.
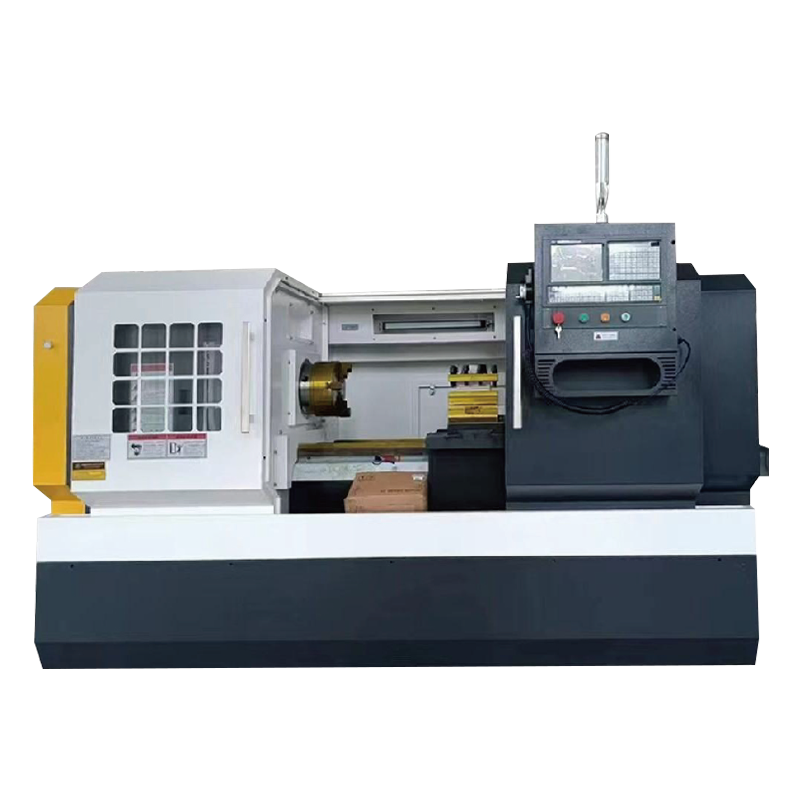
 CK6150 Högeffekts CNC horisontell svarv för axel- och skivbearbetning En horisontell CNC-svarv med X/Z semi-closed-loop-kontroll, C3-kulskruvar och en verktygshållare med fyra stationer, lämplig för axlar, skivor, bussningar och skruvformade arbetsstycken. Visa produkt →
CNC-fräs: verktyget roterar
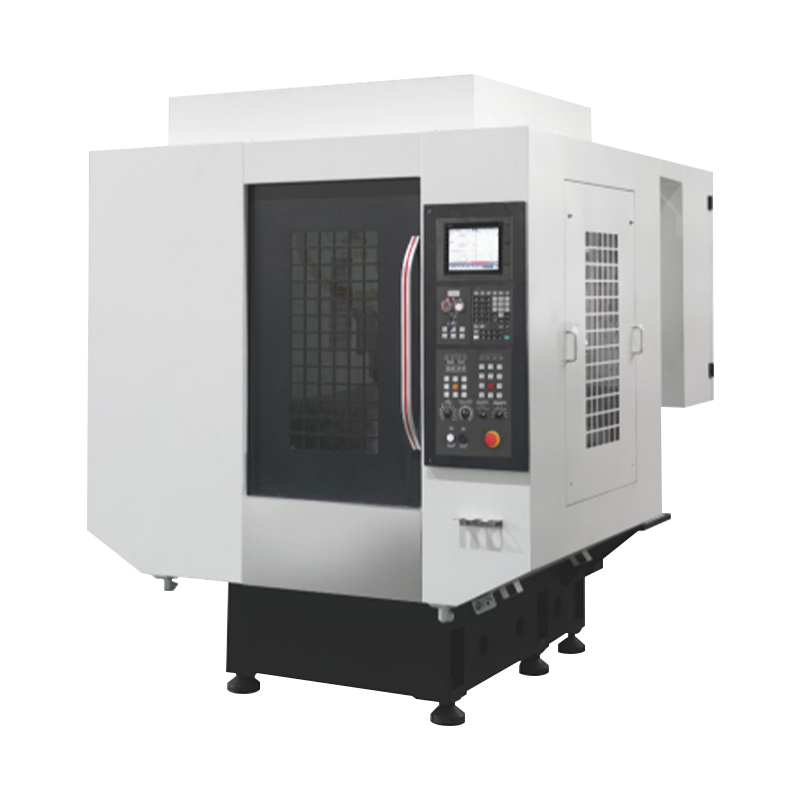
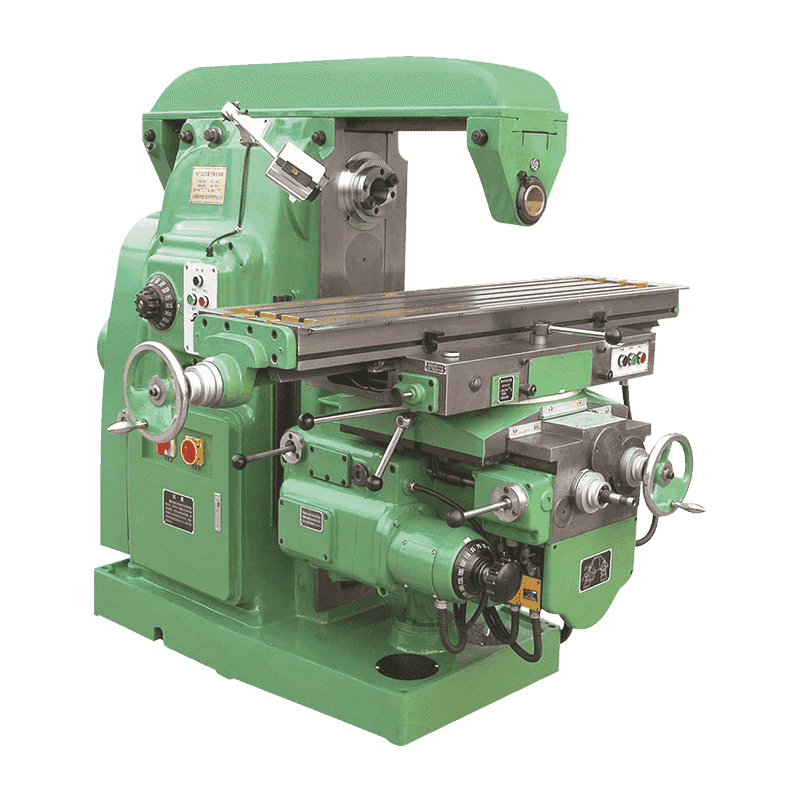
En 3-axlig vertikal fräs flyttar bordet i X och Y medan spindeln rör sig i Z. Arbetsstycket förblir fastklämt i ett skruvstäd, fixtur eller gravsten. Pinnfräsar, planfräsar, borrar och kranar tar bort material från plana ytor, fickor, slitsar, konturer och hålmönster. En 4:e axel lägger till rotation runt X, och en 5:e axel lägger till lutning för komplexa vinklar och underskärningar. För höghastighetsborrning och gängning kan en dedikerad gängborrmaskin överträffa ett allmänt vertikalt bearbetningscenter eftersom den byter verktyg snabbare och färdas kortare sträckor.
 Vertikalt bearbetningscenter för precisionsfräsning av komplexa detaljer Ett vertikalt CNC-bearbetningscenter med C3-kulskruvar, rullstyrningar, P4-lager och automatiskt verktygsbyte, med valfri höghastighetsspindel eller kvävebalansering för komplexa precisionsdetaljer. Visa produkt →
Part Geometri and Tolerance Stack-Up: Where Projects Go Wrong
Köpare jämför ofta spindelhastighet och axelantal, men geometri och toleransstapling avgör processen. En rund del med 0,02 mm koncentricitet är inte bara "rund"; det kan behöva en installation på en svarv. Flytta den till en kvarn, och du kan behöva ett roterande bord, en anpassad fixtur och mer inställningstid. Omvänt kan ett hus med en platt monteringsyta, plugghål och en ficka se enkelt ut på en svarv med spänningsförande verktyg, men Y-axelns rörelse och styvhet kan begränsa noggrannheten.
- Axlar, tappar, bussningar och beslag: svarv först.
- Flänsar och skivor: svarv för OD, ID och bultcirkel om spänningsförande verktyg är tillgängligt; kvarn om fräsfunktioner dominerar.
- Hus, plattor och konsoler: fräs först.
- Forminsatser, fickor och ribbor: fräs först; 3-axlig kan vara tillräckligt, medan 5-axlig hjälper till med underskärningar.
- Blandade delar: överväg mill-turn eller två maskiner istället för att tvinga en plattform.
En praktisk toleranskontroll: om ritningen har en enda mittlinje och de flesta dimensionerna är diametrala, välj en svarv. Om dimensionerna kommer från ett platt datum och inkluderar sann position, fyrkantighet och planhet över ytorna, välj en fräs. Om båda finns är processplanen viktigare än maskinetiketten. För en översikt över svarvning och fräsning i klarspråk, Hongjia CNC nybörjarguide till CNC-svarvnings- och frästeknik är användbart.
Axis Count, Live Tooling och Mill-Turn Middle Ground
En 2-axlig svarv är inte en svag maskin; det är en fokuserad maskin. Den kan vända, vända, borra på mitten, knacka på mitten och gänga. En 3-axlig fräs är också fokuserad: X, Y och Z med ett fast arbetsstycke. Förvirring börjar när levande verktyg, C-axel, Y-axel, underspindlar och roterande bord kommer in i offerten.
Med levande verktyg på en svarv kan du fräsa plattor, borra hål utanför centrum och knacka utan att flytta delen. Det sparar en andra installation och skyddar koncentriciteten. Men live-verktyg är inte en fullständig VMC. Om detaljen behöver djupa fickor, långa pinnfräsar eller tung planfräsning vinner oftast en fräs.
Dubbelspindlig automatisk dockning och treaxlig synkron bearbetning är exempel på svarvkonfigurationer som minskar hanteringen av komplexa axeldelar. Avvägningen är programmeringskomplexitet, verktygskostnad och operatörsskicklighet.
 NC-106DS Dubbelspindel automatisk dockning horisontellt svarvcenter Ett svarvcenter med dubbla spindlar som kombinerar svarvning, borrning, borrning, fräsning och gängning, med automatisk dockning av arbetsstycket för att minska fastspänningen och stödja komplexa delar i en uppsättning. Visa produkt →
Cykeltid, kostnad och genomströmning: Den praktiska matematiken
Maskinpriset är endast en rad i beräkningen. Den verkliga jämförelsen inkluderar installationstid, verktyg, fixturkostnad, skrothastighet, arbetskraft, golvyta och kraft. En CNC-svarv med stångmatare kan köras obevakad i timmar på en familj av runda delar. En CNC-fräs med en gravstensfixtur kan köra flera delar per cykel, men fixturen och CAM-programmeringen kan ta längre tid att bevisa.
- Uppskatta cykeltid per del, inte per funktion.
- Lägg till installation och fixturavskrivning över orderkvantiteten.
- Kontrollera barlager eller blankkostnad; svarvar utgår ofta från stång, fräsar från plåt eller gjutning.
- Räkna hur många inställningar delen behöver. Varje extra installation lägger till fel och arbete.
- Testa flaskhalsen: spånevakuering, verktygsbyte, spindelacceleration eller operatörsbelastning.
För arbeten med låg volym och hög blandning kan en 3-axlig fräs och en 2-axlig svarv vara mer flexibla än en fräsmaskin, eftersom varje maskin är enklare att programmera och underhålla. För runda delar med stora volymer vinner ofta en svarv med spänningsförande verktyg och en underspindel på kostnaden per del. För prismatiska delar med hög volym vinner en VMC med pallar eller en borrmaskin.
Arbetsflöde för programmering, operatörer och butik
Svarvprogrammering är centrerad på en roterande del och ett revolver eller gängverktygsplatta. Du tänker i diametrar, ytor och mittlinjer. Fräsprogrammering kretsar kring ett koordinatsystem som är fäst vid arbetsstycket. Du tänker på arbetsoffset, verktygslängdsoffset och fräskompensation. Båda använder G-kod, men installationsbladen, verktygsbiblioteken och sonderingsrutinerna skiljer sig åt.
Operatörsskicklighet är en dold kostnad. En svarvoperatör kan vara bekväm med chuckbackar, stångmatare och verktygsslitage på skär. En fabriksoperatör kan vara bekväm med skruvstäd, fixturer, kantsökning och CAM-simuleringar. Om ditt lag är starkt inom ett område bör den första maskinen matcha den styrkan. En ny maskin som ingen kan sätta upp blir snabbt en flaskhals.
Köpchecklista för CNC Mill vs CNC-svarv
- Delens kuvert och vikt: kontrollera sving, chuckstorlek, stångkapacitet, bordsstorlek och lastgränser.
- Axelrörelse: svarv X och Z plus ändstock; fräs X, Y och Z plus spindelnos till bord.
- Spindel: hastighet, effekt, vridmoment, avsmalning och kylvätska genomgående spindel.
- Verktyg: revolverstationer, spänningsförande verktyg, ATC-kapacitet och verktygsavsmalning.
- Noggrannhet: positionering, repeterbarhet, termisk tillväxt och bakslag.
- Automation: stångmatare, portallastare, pallväxlare eller robotcell.
- Service: installation, utbildning, reservdelar och lokal support.
En bra regel är att köpa för 80 procent av ditt nuvarande arbete och lägga ut resterande 20 procent på entreprenad tills ordermönstret är klart. Det minskar risken att köpa en kvarn för en fickfunktion eller en svarv för ett gängat hål.
Där Hongjia CNC passar i en svarv- eller fräsplan
Hongjia CNC bygger metallskärningsutrustning från sin bas i Ningbo, Kina, med horisontella CNC-svarvnings- och frässerier, vertikala svarvar, fräscentra och vanliga svarv-, fräs- och borrmaskiner. Den horisontella serien inkluderar CK6140, CK6150, CK6163 och CK6180 svarvar, plus NC106, NC108, NC110 och NC112 svarvar med D, DY och DS varianter. Fräscenterserien omfattar vertikala bearbetningscentra, dubbelkolumniga bearbetningscentra, höghastighetsborrcentra och borr- och gängmaskiner. Företaget uppger mer än 20 års branscherfarenhet, årlig produktion på 1 000 enheter och mer än 500 kunder.
Det intervallet spelar roll när du jämför en CNC-fräs vs en CNC-svarv. En leverantör som erbjuder både svarv- och fräsplattformar kan hjälpa dig att matcha maskinen till detaljen istället för att tvinga delen till en teknik. Om ditt arbete är mestadels runt, börja med en horisontell svarv eller svarvcenter. Om ditt arbete mestadels är prismatiskt, börja med ett vertikalt bearbetningscenter. Om du har båda, planera processen kring funktionen som styr toleransen.
Du kan se Hongjia CNC:s tillverkningsbakgrund och fabriksdetaljer för mer om dess produktion och anpassningsmetod.
CNC-fräs vs CNC-svarv är inte en tävling. Det är ett processbeslut. Räkna de diametrala särdragen, räkna de platta särdragen, kontrollera toleransuppbyggnaden och beräkna kostnaden per varadel. Den maskin som tar bort flest inställningar och håller det snästa datumet är vanligtvis den som betalar tillbaka först.
