Tveka inte att kontakta när du behöver oss!
 Hem / Nybörjare / Branschnyheter / Precisionsbearbetning för medicinsk utrustning: utrustning, material och kvalitetsstandarder
Precisionsbearbetning för medicinsk utrustning: utrustning, material och kvalitetsstandarder
 2026.10.28
 Branschnyheter
Varje medicinsk komponentcitat innehåller ett ögonblick av bedömning. En benskruvsritning visar gängstigning, huvuddiameter och ett toleransband på några mikrometer. Leverantören måste bestämma om processen kan hålla den, inte bara en gång, utan för varje del i partiet. Det beslutet är där precisionsbearbetning av medicintekniska produkter verkligen börjar. Den bestämmer maskinen, verktygsbanan, kylvätskestrategin, mätmetoden och dokumentationsspåret.
Vad som räknas som precisionsbearbetning för medicinsk utrustning
Precisionsbearbetning för medicinsk utrustning är en kontrollerad tillverkningsprocess där CNC-utrustning producerar komponenter med dimensioner, ytkvalitet och materialintegritet som är tillräckligt repeterbara för att klara regulatorisk granskning och fungera säkert i människokroppen. I praktiken innebär det flera krav som går utöver en grundläggande maskinspecifikation.
- Kritiska dimensioner behöver vanligtvis toleransband från ±0,005 mm till ±0,013 mm.
- Ytfinishkrav kan kräva Ra 0,4 µm eller lägre på implantatets ytor.
- Kanterna måste vara gradfria, utan utsmetat material som kan dölja sprickor eller föroreningar.
- Materialidentitet och produktionsregister måste förbli spårbara från barlager till färdig enhet.
Dessa krav är inte separata. En dåligt styv maskin kan tillåta prat, vilket skadar ytfinishen. En termiskt instabil spindel kan orsaka drift under en lång produktionsserie, vilket bryter repeterbarheten. Det praktiska resultatet är att bearbetning av medicinsk utrustning bara är lika bra som maskinplattformen, verktygsstrategin och processdesignen.
| Enhetskategori | Typiska komponenter | Bearbetningsinriktning |
|---|---|---|
| Delar av implantatkvalitet | Benskruvar, ryggradsburar, acetabulära skal | Täta diametrar, gängformer, Ra 0,4 µm eller lägre |
| Kirurgiska instrument | Gripar, saxar, handtag, trokarer | Gradfria kanter, repeterbara passningar, korrosionsbeständig finish |
| Diagnostiska och bärbara höljen | Kapslingar, kontakter, sensorkroppar | Tunna väggar, exakta hålpositioner, fina yttre ytor |
Material Form Både detaljen och maskinvalet
Materiallistan för medicintekniska produkter delas upp i två breda grupper: biokompatibla metaller och högpresterande polymerer. Varje grupp lägger olika påfrestningar på verktygsmaskinen och skärverktyget.
Biokompatibla metaller
Rostfritt stål, titanlegeringar och kobolt-krom är vanliga för implantat, fixeringsanordningar och kirurgiska instrument. Titan är starkt och korrosionsbeständigt, men det har också dålig värmeledningsförmåga och en stark tendens att härda. Det kräver stabilt spindelmoment, styv verktygshållning och en disciplinerad kylvätskestrategi.
Medicinska polymerer
PEEK, PEI och andra tekniska polymerer förekommer i spinal interbody-enheter, instrumenthandtag och radiolucenta komponenter. Bearbetning av polymerer kräver skarp geometri, kontrollerad värme och ren evakuering av spån för att undvika att materialet smälter eller rivs sönder. En maskin som producerar en bra ståldel producerar inte automatiskt en bra PEEK-del.
När du väljer utrustning är frågan inte bara om maskinen kan skära dessa material. Frågan är om spindeln, kylvätskeleveransen, spånhanteringen och axelstyvheten kan hålla den erforderliga toleransen över ett helt produktionsskifte.
Svarvningsoperationer som definierar implantat- och instrumentkvalitet
Många ortopediska komponenter börjar som stång eller stång. Benskruvar, stiftinsatser, drivaxlar, provinstrument och gängformande komponenter har alla cylindriska egenskaper som produceras mest effektivt genom vridning. I dessa jobb är beslutet inte bara matningshastigheten. Det är om spindeln, revolvern och verktygsbanan kan bibehålla ett stabilt skärdjup i härdade eller arbetshärdande legeringar.
Butiker som behöver en mekaniskt stabil plattform för denna typ av arbete börjar ofta med ett precisionssvarvcenter utformat för låga vibrationer och bra termiskt beteende. Maskinen måste hålla ett repeterbart förhållande mellan spindeln, verktygsspetsen och den färdiga diametern under långa cykler. När det grundläggande förhållandet är stabilt kan resten av processen optimeras kring verktyg, kylvätsketryck och mätning under processen.
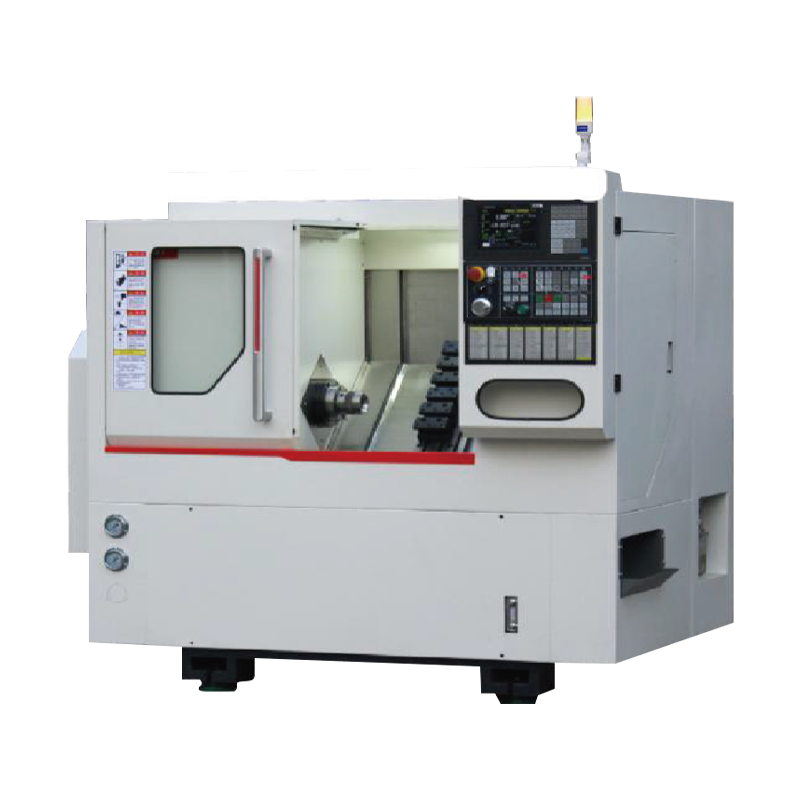
 NC110 Precisionsmekanisk spindel horisontellt svarvcenter Designad för stabil liten cylindrisk svarvning, kombinerar detta centrum en hydraulisk trekäftschuck och inbyggd höghastighetsspindel med en stel struktur för repeterbar precision och effektiv skärning. Visa produkt →
För små cylindriska delar är svarvcentret ofta den högst riskfyllda operationen i hela processen. Om svarvningen är instabil kan ingen nedströms fräskorrigering återställa toleransen.
Fräsning och borrning för komplexa geometrier och hålmönster
Kirurgiska instrumenthöljen, borrguider, benskärningsguider och diagnostiska höljen innehåller ofta frästa fickor, tunna banor och flera hålpositioner. En enda installation på ett kapabelt bearbetningscenter är vanligtvis säkrare än att flytta en del genom flera manuella maskinsteg.
För arbete med medicinsk utrustning behöver ett bearbetningscenter mer än axelhastighet. Den behöver förutsägbar styvhet, bra evakuering av spån och tillräckligt med programkapacitet för att klara fina avslutningspass och snäva positionstoleranser. Höghastighetsborrning och gängning ställer också stora krav på synkroniserad axelrörelse och repeterbarhet för verktygsbyte.
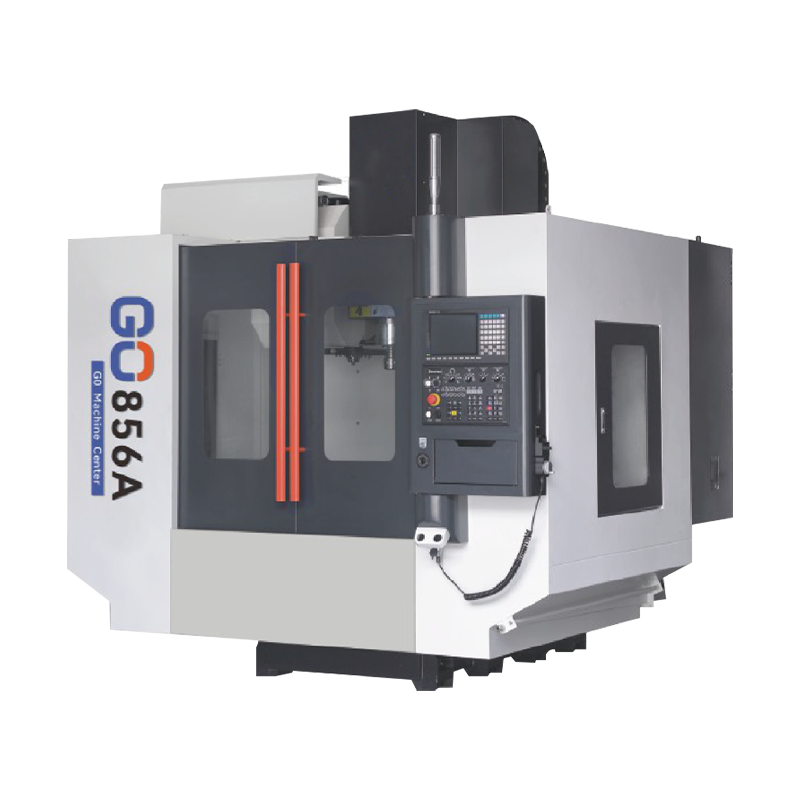
 1165A High-Speed High-Precision Heavy-Duty Machining Center Med en bred bädd med tung last, importerade linjära styrningar och förspända axelskruvar, stödjer detta bearbetningscenter höghastighetsborrning, gängning och finfinbehandling för medicinska delar med snäva toleranser. Visa produkt →
Typiska medicinska bearbetningssekvenser på en CNC-fräs
- Planfräsa kritiska passande ytor för att skapa planhet.
- Avsluta konturfickor och hålrum med lätta radiella snitt.
- Borra och brotscha styrhål som är i linje med medföljande komponenter.
- Grada av och kontrollera kanterna innan delen går till rengöring och inspektion.
Kvalitetssystem och processkontroll som skyddar patienter
Maskinen i sig skapar bara geometri. Systemet runt omkring skapar förtroende. Vid tillverkning av medicinsk utrustning räcker det inte med en enda bra första artikel. Processen måste ge samma resultat i parti efter parti, på olika operatörer, olika skift och olika råvarupartier.
Processkontroller
- Pågående sondering innan viktiga funktioner är klara
- Verktygsslitageövervakning och automatisk kompensation
- Kylvätsketryck och temperaturkontroll
- Maskinkalibreringsposter kopplade till produktionsbatcher
Dokumentation Verkligheten
En medicinsk process kan behöva uppfylla kraven enligt ISO 13485. CNC-maskintillverkaren certifierar inte din enhet, men den bör tillhandahålla kalibreringsdokumentation, elektriska och mekaniska specifikationer och underhållsvägledning som stödjer din validering. Utan dessa register är en maskin bara hårdvara.
När du jämför utrustning, titta på hur kontroll- och cykeldesignen stödjer repeterbar produktion. Se särskilt hur moderna svarv- och fräsplattformar uppnår bearbetningsnoggrannhet på mikronnivå.
Du kan också jämföra maskinens beteende utifrån vinkeln för termisk drift, spindelbelastningsövervakning och vridmomentkurvor snarare än endast axelhastighet. Det är dessa parametrar som avgör om en snäv tolerans överlever kontakt med ett svårt material.
Vägen till bearbetningsnoggrannhet på mikronnivå beror på mer än en finupplösningsgivare.Att välja en partner för Precision Medical Manufacturing
En verktygsmaskin är ett långsiktigt köp. För tillverkning av medicintekniska produkter är det viktiga inte bara resultatet av den första artikeln utan systemets beteende under tusentals cykler. Rätt maskinpartner bör kunna förklara hur dess utrustning hanterar svåra legeringar, termisk tillväxt, spånavgång, kylvätskeleverans och servicerespons.
Hongjia CNC har mer än 20 års erfarenhet av maskinbyggande, en årlig produktionskapacitet på 1 000 maskiner och mer än 500 kunder. Den bakgrunden är viktig eftersom det betyder att byggaren har sett den praktiska sidan av metallskärning, inte bara marknadsföringssidan. Du kan läsa mer om Hongjia CNC:s inställning till maskinbyggande och tillverkningserfarenhet.
Mer om Hongjia CNC:s maskinbyggnadsbakgrund.Apparaterna som hamnar i en operationssal kan inte bära en varningsetikett som säger "operatörens skicklighet krävs." De bär, om än underförstått, den upprepade precisionen hos det tillverkningssystem som gjorde dem. Precisionsbearbetning för medicinsk utrustning förvandlar ritningar till den verkligheten endast när utrustning, process och kvalitetskontroll fungerar som ett system.
