

Tveka inte att kontakta när du behöver oss!
 Hem / Nybörjare / Branschnyheter / En praktisk guide till cad och cam: användningsområden, urval och viktiga överväganden
En praktisk guide till cad och cam: användningsområden, urval och viktiga överväganden
 2026.11.04
 Branschnyheter
En offertförfrågan kommer in med en STEP-fil, en PDF-ritning och ett leveransdatum. Innan verkstaden kan citera måste den svara på tre frågor: kan delen hållas, kan verktyget nå varje funktion och kan maskinen hålla toleransen vid den angivna cykeltiden. CAD och CAM svarar på dessa frågor i följd. CAD definierar delen; CAM definierar rörelsen som gör den. Handoff mellan dem är där de flesta uppskattningsfel, skrotade första artiklar och oväntade verktygsbyten börjar.
Vad CAD och CAM faktiskt gör
CAD är den geometriska sidan av arbetsflödet. Den producerar 2D-ritningen, 3D-modellen, monteringsstrukturen och de dimensioner och toleranser som definierar acceptans. I en jobbbutik kan CAD-filen komma från kunden, eller så kan den byggas om från en ritning eftersom den medföljande modellen är ofullständig. CAD svarar på en fråga: vad är delen?
CAM börjar med den geometrin men svarar på en annan fråga: hur är delen tillverkad? Programmeraren definierar lager, arbetshållning, verktygssammansättningar, arbetssekvens, skärparametrar, kylvätskestrategi och verktygsbana. Utgången är inte en snyggare modell. Det är en maskinspecifik uppsättning instruktioner, vanligtvis G-kod, plus ett inställningsblad som talar om för operatören vad den ska ladda och var den ska trycka på.
| Fråga | CAD | CAM |
|---|---|---|
| Primär fråga | Vad är delen? | Hur görs det? |
| Kärninmatning | Kundritning, skanning, koncept | 3D-modell, lagerdefinition, maskinkinematik |
| Kärnutgång | 2D-ritning, 3D-modell, stycklist | Verktygsbana, NC-program, inställningsblad |
| Huvudrisken | Saknar tolerans eller datum | Fel efterbehandlare, lagertillskott eller verktygsräckvidd |
| Typisk ägare | Konstruktionsingenjör, ritare | CAM-programmerare, maskinist |
Distinktionen har betydelse kommersiellt. En konstruktionsändring kan kosta ingenjörstimmar. En CAM-byte kan kosta en fixtur, ett verktyg eller en testcykel. Att behandla dem som ett steg döljer båda kostnaderna.
Handoff: Modellkvalitet blir maskinnoggrannhet
En modell kan se perfekt ut på skärmen och fortfarande vara oanvändbar i CAM. Öppna ytor, överlappande fasta ämnen, blandade enheter och saknade datum tvingar programmeraren att bygga om geometrin, och varje ombyggnad introducerar en chans att flytta en funktion. För svarvade delar är den viktigaste handoffen ofta rotationsaxeln och lagerhöljet. Om modellens mittlinje inte matchar spindelaxeln i CAM, kommer delen att skäras excentrisk oavsett hur noggrant verktygsbanan genereras.
Innan du programmerar, kontrollera modellen mot ritningen snarare än mot skärmen:
- Enheter och skala. Bekräfta millimeter eller tum innan import. Ett 25,4-faktorfel kan överleva flera operationer innan det blir uppenbart.
- Datumschema. Kom överens om A-B-C-referenserna och få CAM:s arbetsoffset att spegla ritningen.
- Lagerskick. Definiera stångstock, gjutämne eller nästan nätsmide; lager ändrar skärdjup, verktygsingrepp och cykeltid.
- Funktionens avsikt. Trådar, avfasningar, filéer, underskärningar och reliefer behöver ett syfte. En kosmetisk avfasning kan bli en kollision på ett bakåtvänt verktyg.
- Toleransstapel. CAD visar nominell geometri. Den visar inte chucking deformation, termisk tillväxt eller effekten av ett matt skär.
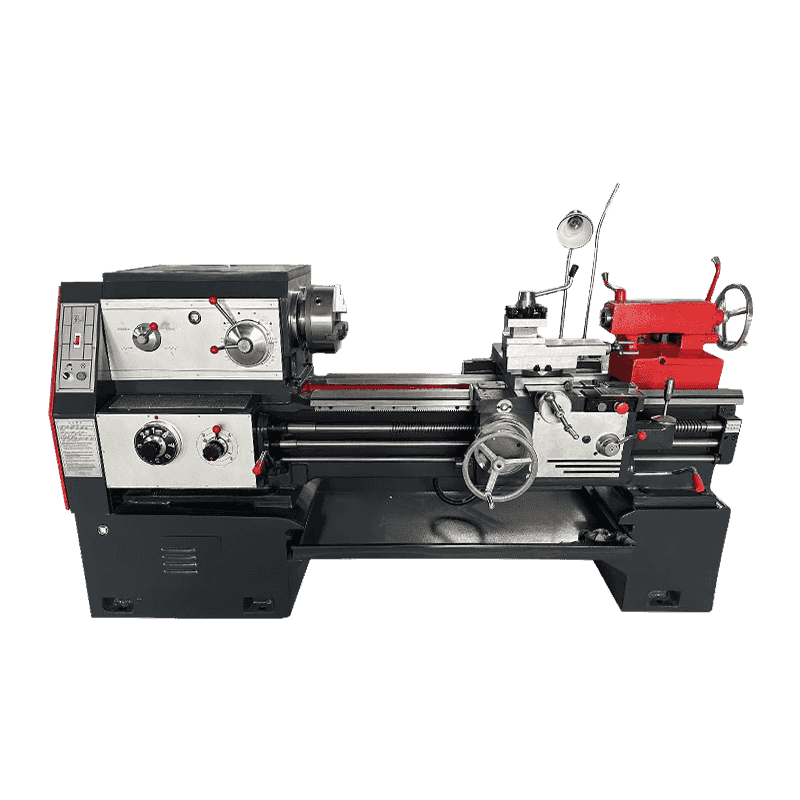
För butiker som skär större stånglager eller tar tunga grovbearbetningspass, ger en högeffekts horisontell svarv med en stabil säng programmeraren utrymme att använda realistiska skärdjup.
 CK6150 Högeffekt CNC horisontell svarv Högeffektiv flatbäddssvarv med 82 mm spindelhål och 7,5 kW motor, lämpad för större stångbestånd och kraftig grovbearbetning med matchad CAM. Visa produkt →
Från verktygsbana till maskinrörelse
CAM-utgång är inte universell. Postprocessorn översätter en generisk verktygsbana till koden som en specifik maskin förväntar sig: verktygsbytespositioner, spindelorientering, kylmedels M-koder, ändstockens rörelse, chuckklämning, stavmatares handskakning och subspindelsynkronisering. Ett inlägg som är nära men inte korrekt kan producera ett program som ser rimligt ut på skärmen och beter sig illa vid maskinen.
Maskinfunktioner förändrar programmeringsjobbet mer än de flesta köpare förväntar sig:
- Antal axlar. En tvåaxlig svarv och en treaxlig svarvcentral med en Y-axel eller subspindel kräver olika kollisionskontroller och synkroniseringslogik.
- Tornkonfiguration. Antalet stationer, aktiva verktyg och kapacitet med dubbla revolver avgör om en funktion kan avslutas i en uppsättning eller behöver en andra operation.
- Styrförmåga. Makrostöd, minne, framåtblick och standardcykler påverkar hur programmet är uppbyggt och hur snabbt det kan köras utan uppehåll.
- Arbetshållning. Val av chuck, hylsa, stadigt vila och bakstycke anger lagermodellen och det område som kan nås.
På ett kraftigt skärande svarvcenter måste programmeraren också respektera spindelkraft och vridmoment. En bana som ser effektiv ut i mjukvara kan stoppa spindeln eller skapa prat om skärdjupet överstiger vad maskinen kan absorbera.
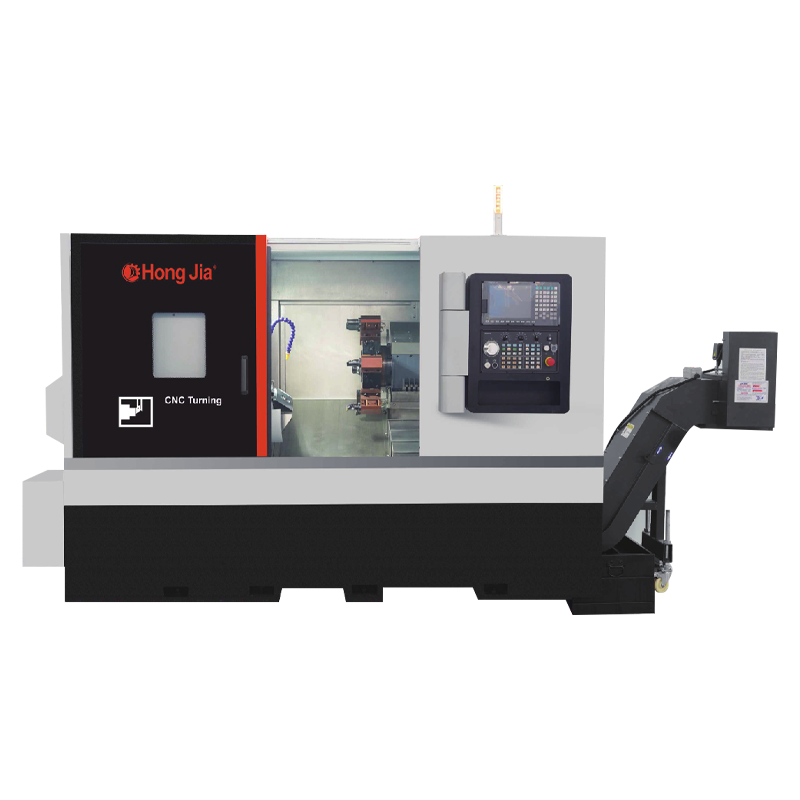
 NC-106D Kraftigt skärande horisontellt svarvcenter Kraftigt skärande svarvcentrum med 56 mm spindelhål, 11 kW spindel och 12-stationers krafttorn, värt att se över när man matchar CAM med spindelmoment och verktyg. Visa produkt →
En praktisk checklista innan du binder dig
Det billigaste stället att fånga ett CAD/CAM-fel är fortfarande datorn. Den näst billigaste är en torrkörning. Den dyraste är en skrotad första artikel på en maskin som redan är bokad.
- Skaffa den inbyggda CAD-filen och en neutral STEP-fil. Kontrollera enheter, datum och modellintegritet innan du citerar.
- Kom överens om lager och arbetsinnehav. Bekräfta stångstorlek, chuckbackar, fixturspel och om delen behöver en ändstock eller stadig vila.
- Bygg CAM-installationen med den verkliga maskinkinematiken. Använd själva tornet, verktygshållare och postprocessor, inte en generisk demonstrator.
- Simulera med lagerborttagning och kollisionskontroll. Leta efter snabba rörelser genom chucken, verktygshållarens interferens och oåtkomliga funktioner.
- Bevisa programmet och inspektera den första artikeln. Verifiera verktygsförskjutningar, arbetsförskjutningar, tillstånd för första skärning och acceptans mot ritningen.
Denna sekvens är inte pappersarbete. Det är det billigaste sättet att fånga en felaktig skärradie, en saknad fas eller ett torn som inte kan nå baksidan.
Vanliga missuppfattningar och deras kostnader
CAD/CAM är en tryckknapp. CAM kräver fortfarande beslut om lager, verktyg, operationsordning och hållpunkter. Programvara kan beräkna en väg; den kan inte avgöra om delen ska röra sig när chucken öppnas.
Vilken postprocessor som helst fungerar. Ett generiskt inlägg kan producera kod som ser rätt ut och kör fel. Verktygsbyteshöjd, spindelorientering och kylvätskesekvensering är maskinspecifika av en anledning.
Simulering bevisar delen. Simulering bevisar rörelse, inte dynamik. Det kommer inte att visa prat från en lång tråkig bar eller avböjning från en svag installation.
Den billigaste maskinen är den billigaste delen. Om en billigare maskin lägger till en andra installation, en extra fixtur eller en långsammare cykel, försvinner besparingen vid offertstadiet.
Matcha maskinen till arbetet
Horisontella svarvar och svarvcentra passar axel-, skiv- och hylsarbete där delen roterar runt en stabil mittlinje. Vertikala svarvar passar ofta bättre för korta delar med stor diameter eftersom arbetshållningen är stabilare och lastningen enklare. Vertikala bearbetningscentra hanterar prismatiska delar med ytor, fickor och hålmönster. CAM-inställningen bör följa samma logik: välj den maskin som tar bort flest inställningar utan att göra delen svårare att hålla.
A horisontell CNC-svarvnings- och frässerie sträcker sig typiskt över enkel tvåaxlig vridning genom live-verktyg och subspindelkonfigurationer. Det utbudet spelar roll eftersom samma delfamilj kan behöva en bassvarv idag och en svarvcentral nästa år.
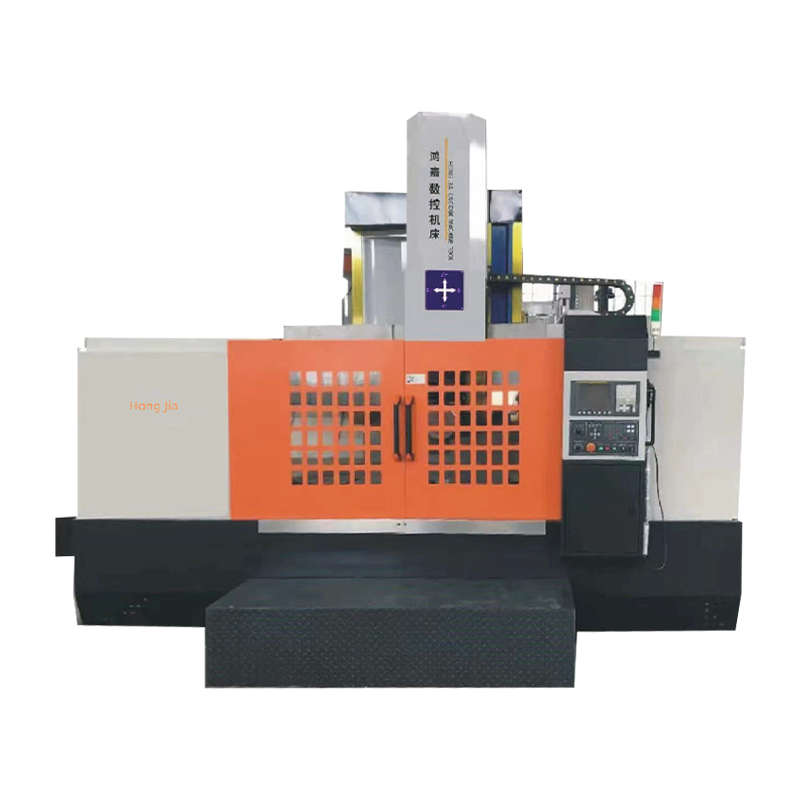
För stora ringar, flänsar och korta axlar kan en vertikal svarv med en kolumn förenkla arbetshållningen och minska frestelsen att hänga över delen. CK5116B CNC vertikal svarv med en kolumn är ett exempel på den konfigurationen.
 CK-5116B Siemens 808D Vertikal svarv med en kolumn Vertikal svarv med en kolumn med 1400 mm hydraulchuck och 1600 mm max diameter på verktygsstolpen, användbar för stora ringar och flänsar där enkelheten att hålla i arbete är viktig. Visa produkt →
CAD och CAM är inte programvarukategorier att jämföra på en funktionslista. De är handoff mellan en ritning och en skuren del. Få modellen ren, definiera lager och arbetsförhållanden ärligt, posta till den faktiska maskinen och behandla den första artikeln som ett test snarare än som produktion. Görs på det sättet blir maskinen en förutsägbar del av offerten istället för variabeln som avgör om jobbet tjänar pengar.
