

Tveka inte att kontakta när du behöver oss!
 Hem / Nybörjare / Branschnyheter / Femaxlig CNC-bearbetning: hur det fungerar, vad det kostar och när det lönar sig
Femaxlig CNC-bearbetning: hur det fungerar, vad det kostar och när det lönar sig
 2026.11.18
 Branschnyheter
Ett hydrauliskt grenrör med tolv tvärborrade hål i sammansatta vinklar landar på skrivbordet för offert. På en treaxlig kvarn behöver den fem inställningar och fem fixturer, och enbart den tredje konfigurationen introducerar ett lokaliseringsfel på ungefär 0,03 mm som varje senare operation måste leva med. På en femaxlig maskin går samma del i en fastspänning.
Den jämförelsen är hela affärsfallet. Femaxlig CNC vinner inte arbete eftersom det ser avancerat ut; den vinner för att den tar bort inställningar och att ta bort en konfiguration tar bort en fixtur, en återklämma, en operatörsbedömning och ett lager av toleransstack som ingen kan kontrollera efteråt. Om en delfamilj på ditt golv fortfarande behöver fyra eller fler inställningar, är femaxlar värt att modellera på allvar. Om den behöver en, är kapitalet vanligtvis bättre spenderat på kapacitet du kommer att använda varje dag.
Vad femaxlig CNC egentligen betyder
Femaxlig CNC är inte en maskintyp. Den beskriver varje bearbetningscenter som kan positionera eller driva skärverktyget längs tre linjära axlar — X, Y och Z — plus två rotationsaxlar valda från A (rotation kring X), B (rotation kring Y) och C (rotation kring Z). Axelantalet spelar mycket mindre roll än driftsättet: positionellt eller samtidigt.
3 2 positionsbearbetning
De två roterande axlarna indexerar till en vinkel och klämmer fast. Skärning sker då precis som på en treaxlig maskin, bara från ett annat håll. De roterande axlarna beter sig som fixturer gjorda av metall: orienteringsändringar tar sekunder, och en låst roterande fog är nära en solid gjutning i styvhet. För de flesta verkstadsarbeten – fästen, höljen, plattor med vinklade ytor – ger 3 2 huvuddelen av fördelen till en bråkdel av programmeringsinsatsen.
Samtidig femaxlig bearbetning
Alla fem axlarna interpolerar tillsammans så att verktygsaxeln följer ytan. Detta är vad impellrar, blisks, blad, implantat och djupa formhåligheter kräver, och det är också läget som gör att underskärnings- och tvärhålsfunktioner kan nås utan att fixeras igen. Det kräver CAM med maskinsimulering, en postprocessor beprövad på skrot, och operatörer som förstår roterande gränser och singulariteter.
| Konfiguration | Hur maskinen beter sig | Typisk användning | Programmeringsinsats | Stelhet |
|---|---|---|---|---|
| 3-axlig | Fast spindel; del flyttas manuellt mellan inställningarna | Prismatiska delar med drag på två eller tre ytor | Låg | Högst |
| 3 2 positionell | Roterande axlar index och klämma; skärstag i en fast orientering | Vinklade ytor, tvärhål, femkantsarbete i en fastspänning | Måttlig | Hög när den är fastklämd |
| Samtidig 5-axlig | Alla axlar interpolerar medan verktyget är i skärning | Impellers, blad, konturformade formar, underskurna funktioner | Hög — simulering och ett verifierat inlägg krävs | Lågest, especially with rotary mass in the head |
De tre maskinbyggena och vad de gör med din installation
Där de roterande axlarna fysiskt sitter förändras styvhet, arbetshölje och vikten på delen du kan hålla. Tre layouter täcker nästan allt på marknaden.
- Huvud/huvud: båda roterande axlarna bor i spindelhuvudet, så bordet förblir plant och kan bära tunga eller besvärliga delar. Straffet är att flytta massan högt i strukturen, vilket begränsar storlek och styvhet - vanligast på mindre maskiner.
- Huvud/bord: en roterande axel i spindeln, vanligtvis B, och en i bordet, vanligtvis C. Detta är den vanligaste kompromissen: användbar styvhet, ett praktiskt hölje och bra åtkomst för medelstort arbete.
- Tabell/bord (tapp): båda axlarna sitter i bordet och lutar och roterar arbetsstycket. Mycket noggrann och styv för delar som passar, men tappkåpornas delvikt och gravitation som verkar på ett tungt arbetsstycke visar sig som positioneringsfel på de roterande kodarna.
Kontrollera roterande vridmoment mot den del du faktiskt tänker köra. En tabell som har en statisk kapacitet på 200 kg kan klassas till en tredjedel av det när axeln måste accelerera lasten, och den dynamiska siffran är den som överlever kontakt med en cykeltid.
Där pengarna kommer tillbaka
Femaxlig återbetalning uppträder sällan som en snabbare cykel. Det visas som timmar borttagna från fram- och baksidan av cykeln, och som defekter som slutar att hända.
Eliminering av installationer
En fyra-setup-del som blir en en-setup-del tar bort tre fixturdesigner, tre provkörningar och tre chanser att ladda arbetsstycket åt fel håll. När en installation kostar 45 till 90 minuter av spindel-tomgång, är det ofta den raden som bär fallet.
Kortare, styvare verktyg
Djupa håligheter på en treaxlig maskin tvingar fram långa verktyg och avböjningen stiger med överhängskuben. Att luta huvudet låter dig nå samma funktion med ett verktyg som är 30 till 40 procent kortare, vilket kan multiplicera styvheten flera gånger om. Det synliga resultatet är en bättre ytfinish och längre verktygslivslängd; det dolda resultatet är färre halvmålspass.
En datum istället för en stapel av dem
Tre inställningar som var och en bidrar med 0,02 mm av platsfel ger inte 0,02 mm totalt – i värsta fall levererar de ungefär 0,06 mm, och det brukar dyka upp som en positionsbild mellan två funktioner som bearbetas i olika inställningar. En enda klämning kollapsar som staplas till ett bidrag. Styvhet vid källan spelar lika stor roll, varför samma resonemang ligger bakom horisontella svarvcentra med hög styvhet .
Verktygsaxelstyrning på konturerade ytor
Med verktygsaxeln hållen nära ytan normal, fortsätter en kulskärare att arbeta runt sin effektiva diameter istället för att dra med nästan noll skärhastighet vid verktygsspetsen. Stepover kan breddas något, och manuell polering sjunker på ett sätt som aldrig syns i en CAM-uppskattning.
Kostnaderna som sällan förekommer i offerten
Maskinpriset är den minst överraskande siffran i projektet. Resten brukar komma efteråt, i fakturor och i timmar.
- CAM och en verifierad postprocessor. En simultan femaxlig stolpe är maskinspecifik och måste bevisas på skrot innan den rör vid en kunddel. Budget för simuleringsprogram som ett krav, inte ett alternativ.
- Programmeringstimmar. En första samtidig verktygsbana kan ta tre till tio gånger så lång tid att programmera som ett motsvarande treaxligt jobb. Behåll ungefär 80 procent av arbetsbelastningen i 3 2 och reservera samtidiga sökvägar för funktioner som verkligen behöver dem.
- Operatörsskicklighet. Roterande gränser, singulariteter, kollisionsmedvetenhet och sondering under processen absorberas inte på en vecka, och en tappkrasch är ett dyrt sätt att lära sig dem.
- Verktygshållare och spelrum. Korta, välbalanserade hållare, fler av dem i magasinet, och tillräckligt med utrymme för att hålla huvudet borta från fixturen i alla vinklar.
- Byggnad och tjänster. Grundarbete, kylvätske- och spånhantering och en stabil omgivningstemperatur om de roterande kodarna förväntas hålla noggrannhet över ett helt skift.
- Underhåll och kalibrering. Roterande glapp, kodarkontroller och geometriverifiering hör till årsplanen från dag ett, inte efter den första satsen utanför toleransen.
Ett praktiskt test innan du binder dig
Kör detta mot tre månaders jobbkort, inte mot broschyren.
- Räkna de delar som behöver mer än två orienteringar. Om den gruppen är under en femtedel av din arbetsbelastning, kan 3 2 på en befintlig vertikal maskin redan täcka den.
- Lista de toleranser du för närvarande kämpar mot. Om problemet är en platsangivelse mellan funktioner på olika sidor, fixar femaxlar det. Om det är en storlekstolerans på ett enda ansikte gör det inte det.
- Modellåterbetalning på installationstimmar och omarbetning snarare än cykeltid. Skärtid på en femaxlig maskin är ofta inte bättre än på en treaxlig maskin, och att citera det som en hastighetsökning smickrar siffrorna.
- Prissätt alternativet ärligt: extra interna installationer kontra att lägga ut familjen på underleverantörer till en femaxlig butik. Vid låg volym brukar underleverantören vinna och inget kapital binds.
Om din butik är byggd runt svarvning
Inte alla installationsproblem behöver en femaxlig fräsmaskin. På delar av axel- och chucktyp kommer den första verkliga vinsten vanligtvis från att avsluta fler operationer i en klämning på en svarv - samma logik för att eliminera installationen, applicerad på en annan spindelorientering.
Tre-axlig synkronsvarvning, med en C-axel, spänningsförande verktyg och en synkroniserad andra spindel, låter en axel bearbetas från båda ändar mot en referenspunkt, med frästa plana och tvärgående hål färdiga i samma cykel. Det tar bort den andra operationen, den andra fixturen och den andra chansen att tappa koncentriciteten.
 NC-106D-Y 3-axligt synkront horisontellt svarvcenter Ett treaxligt synkronsvarvcentrum med driven revolver och Y-axel, lämpad för att slutföra svarvning, fräsning, borrning och borrning på axlar i färre uppsättningar. Visa produkt →
Där en del behöver vändas, borras och borras i en enda träff, komprimerar ett svarvcentrum med ett driven revolver och borrkapacitet tre operationer till en. Ekonomin är identisk med femaxligt arbete: besparingen sitter i fixturer, inte i spindelhastighet.
 T36P Svarvning, borrning och borrning horisontellt svarvcenter Ett horisontellt svarvcenter för svarvning, borrning och borrning av komplexa arbetsstycken, med hög styv struktur och en 75 L utdragbar kylvätsketank. Visa produkt →
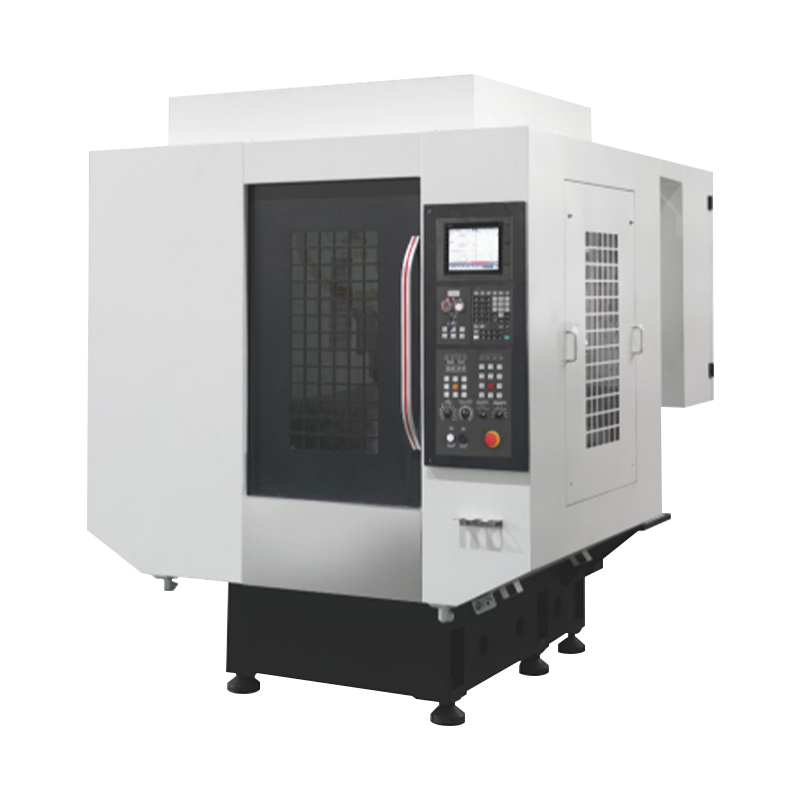
För stora prismatiska arbeten ger en dubbelkolonn bearbetningscentral ett arbetshölje som en C-ram inte kan, och med ett indexeringshuvud täcker det vinklade ytor i 3 2 utan att betala för full samtidig kontroll.
 Dubbelpelare bearbetningscenter för stora arbetsstycken En dubbelkolonn bearbetningscenterserie för stora tunga arbetsstycken, med höghållfast gjutjärnsbädd, portalbredder till 1400 mm och snabbgång till 20 m/min. Visa produkt →
Katalogen bakom den här webbplatsen finns i det tidigare skedet av samma logik — horisontella svarvcentra, vertikala svarvar och bearbetningscentra byggda kring att minska hur många gånger en del spänns fast; företagets bakgrund anger produktionsbasen bakom. Om en delfamilj verkligen behöver samtidiga femaxlar, måste den förmågan komma från en maskin som är designad för den. Vad ett svarvcenter eller ett 3 2-bearbetningscenter kan göra är att ta bort de inställningar som aldrig behövde fem axlar i första hand.
Gör klart golvet
Maskinen kommer långt innan processen är stabil. Dessa artiklar avgör om den första månaden är produktiv eller smärtsam.
- Fundering och utjämning: följ kraven för belastning och ankare, kontrollera sedan nivån igen efter de första veckorna av kapning.
- Termisk stabilitet: roterande omkodare och spindeltillväxt svarar båda på temperatursvängningar; en verkstad som varierar med tio grader över ett skift kommer att visa det i delarna.
- Sond- och verktygsdata: in-machine sondering omvandlar en femaxlig maskin från en snabb fräs till en självkorrigerande, och det är den billigaste försäkringen mot fixturfel.
- Verifiering: en kulstångskontroll och ett testsnitt på en känd artefakt, inklusive roterande centrumförskjutningar, innan något kundarbete släpps.
- Torrkörningar: bevisa varje nytt program i simulering, sedan i luft med stängd dörr, sedan i aluminium innan det går någonstans nära en leverans.
Femaxlig CNC är ett setup-elimineringsverktyg med hög inträdesbiljett. Köp den när detaljfamiljen har sammansatta vinklar, korsfunktioner eller en toleransstapel som tre inställningar inte kan hålla – och köp den med CAM, postprocessorn och utbildningen som redan budgeterats, eftersom det är dessa som omvandlar axelräkningen till levererade delar. Om det ärliga svaret är att två eller tre artikelnummer behöver kontroll samtidigt medan resten löper glatt på 3 2, lägg ut de få och spendera kapitalet på kapaciteten du kommer att ladda varje vecka.
